

Снятие фаски с пружинной стальной ленты: руководство для инженеров
2026-09-19
- Физика процесса: почему острая кромка убивает пружину
- Методы снятия фаски: сравнительный анализ технологий
- Технологические нюансы и типичные ошибки
- Кейс: Оптимизация ресурса пружины ремня безопасности
- Требования к сырью и оборудованию для качественного результата
- Чек-лист для инженера-закупщика
- Заключение и следующий шаг
Главное за 30 секунд
- Критичность геометрии: Снятие фаски (завальцовка кромок) пружинной ленты снижает пиковые напряжения на краях до 40%, предотвращая расслоение и разрыв при циклических нагрузках свыше 100 000 циклов.
- Технологический стандарт: Для высокоуглеродистых сталей (SK5, SAE1078, 65Г) оптимален радиус фаски R=0.1–0.3 мм или угол 30–45°, что исключает эффект «концентратора напряжений» в зоне контакта с барабаном.
- Контроль качества: Визуальный осмотр недостаточен. Требуется инструментальный контроль шероховатости (Ra ≤ 0.8 мкм) и отсутствие микротрещин после формовки, что гарантируется использованием станов Сендзимира и патентованных методов термообработки.
В инженерной практике проектирования спиральных пружин и механизмов возврата (retractors) часто недооценивают роль обработки кромок стальной ленты. Конструкторы фокусируются на модуле упругости и пределе текучести материала, забывая, что именно острая кромка становится инициирующей точкой усталостного разрушения. Снятие фаски с пружинной стальной ленты — это не косметическая процедура, а критически важный этап подготовки металла, определяющий ресурс всего узла.
Как показывает наш опыт поставок для автомобильной отрасли и производства измерительного инструмента, отказ от качественной завальцовки или снятие фаски с нарушением технологии приводит к преждевременному выходу из строя изделий даже при использовании премиальных марок стали. В этом руководстве мы разберем физические обоснования процесса, выберем оптимальные методы обработки для различных сплавов и рассмотрим, как современные производственные линии, такие как используемые в ООО «Наньтун Цзянциньмэй Металлоизделия», обеспечивают стабильность геометрии кромки.
Физика процесса: почему острая кромка убивает пружину
Пружинная сталь, будь то классическая SK5 или высокотехнологичная сорбитная лента SAE1078, работает в условиях сложных напряженных состояний. При сворачивании ленты в спираль (например, в корпусе рулетки или механизма натяжения ремня безопасности) внутренние слои сжимаются, а внешние — растягиваются. Однако максимальное напряжение возникает не в центре сечения, а на поверхности, особенно на краях ленты.
Острая кромка, оставленная после продольной резки (слиттинга), представляет собой идеальный концентратор напряжений. Коэффициент концентрации напряжений ($K_t$) на острой кромке может достигать значений 3.0 и выше. Это означает, что локальное напряжение на краю в три раза превышает номинальное расчетное напряжение в теле пружины.
Механизм усталостного разрушения
Процесс разрушения развивается по следующему сценарию:
- Инициация трещины: На острой кромке, где часто присутствуют микронадрезы от режущего диска, возникает микротрещина под действием циклической нагрузки.
- Рост трещины: При каждом цикле сжатия-расправления трещина проникает глубже в тело материала. В условиях высокой жесткости пружинной стали этот процесс идет быстро из-за низкой вязкости разрушения.
- Ламинация (расслоение): Если фаска не снята или снята некорректно, края ленты могут внедряться в соседние витки спирали, вызывая механическое повреждение поверхности и ускоряя коррозию.
Инженеры ООО «Наньтун Цзянциньмэй Металлоизделия» отмечают, что правильное снятие фаски позволяет снизить коэффициент концентрации напряжений до 1.2–1.5. Это увеличивает усталостный ресурс изделия в 2–4 раза. Например, для ленты SAE1078, которая успешно проходит более 100 000 циклов испытаний, наличие гладкой, завальцованной кромки является обязательным условием подтверждения этого ресурса.
Рекомендация инженера: При расчете долговечности пружинного узла всегда вводите поправочный коэффициент на качество поверхности кромок. Для лент без фаски принимайте коэффициент снижения предела выносливости равным 0.6–0.7.
Методы снятия фаски: сравнительный анализ технологий
Выбор метода обработки кромки зависит от толщины ленты, марки стали и требуемой производительности. В промышленном производстве применяются три основных подхода.
1. Механическая завальцовка (Rolling / Edge Rounding)
Наиболее распространенный метод для массового производства. Лента проходит через систему роликов, которые пластически деформируют края, создавая полукруглый профиль (радиусную фаску).
- Преимущества: Высокая скорость (до 100 м/мин), сохранение целостности металлической структуры (наклеп поверхности повышает усталостную прочность), отсутствие абразивной пыли.
- Недостатки: Требует_precise_ настройки давления роликов. Передавливает тонкие ленты (< 0.1 мм).
- Применение: Ленты толщиной от 0.15 мм до 1.5 мм, стали SK5, C75S, 65Г.
2. Абразивная обработка (Grinding / Brushing)
Использование шлифовальных кругов или жестких щеток для снятия острой грани под углом.
- Преимущества: Возможность получения строго заданного угла фаски (например, 45°), удаление дефектов резки.
- Недостатки: Снижение эффективного сечения ленты, нагрев кромки (риск отпуска стали), образование пыли, необходимость последующей очистки.
- Применение: Толстые ленты (> 1.0 мм), специальные профили, где радиусная завальцовка невозможна по конструктивным соображениям.
3. Лазерная или гидроабразивная резка кромки
Высокоточные, но дорогие методы, применяемые для уникальных изделий.
- Преимущества: Идеальная геометрия, отсутствие механических напряжений.
- Недостатки: Низкая скорость, высокая стоимость оборудования, зона термического влияния (для лазера), требующая последующей обработки.
- Применение: Прототипирование, сверхточные медицинские или аэрокосмические пружины.
| Параметр | Механическая завальцовка | Абразивная обработка | Лазерная резка |
|---|---|---|---|
| Производительность | Высокая (до 100 м/мин) | Средняя (10–20 м/мин) | Низкая (< 5 м/мин) |
| Влияние на структуру | Упрочнение (наклеп) | Снятие слоя, возможный перегрев | Зона термического влияния |
| Шероховатость (Ra) | 0.4 – 0.8 мкм | 0.8 – 1.6 мкм | 1.6 – 3.2 мкм (требует доработки) |
| Стоимость обработки | Низкая | Средняя | Высокая |
| Типичное применение | Автомобили, рулетки, бытовая техника | Тяжелое машиностроение | Приборостроение, медтехника |
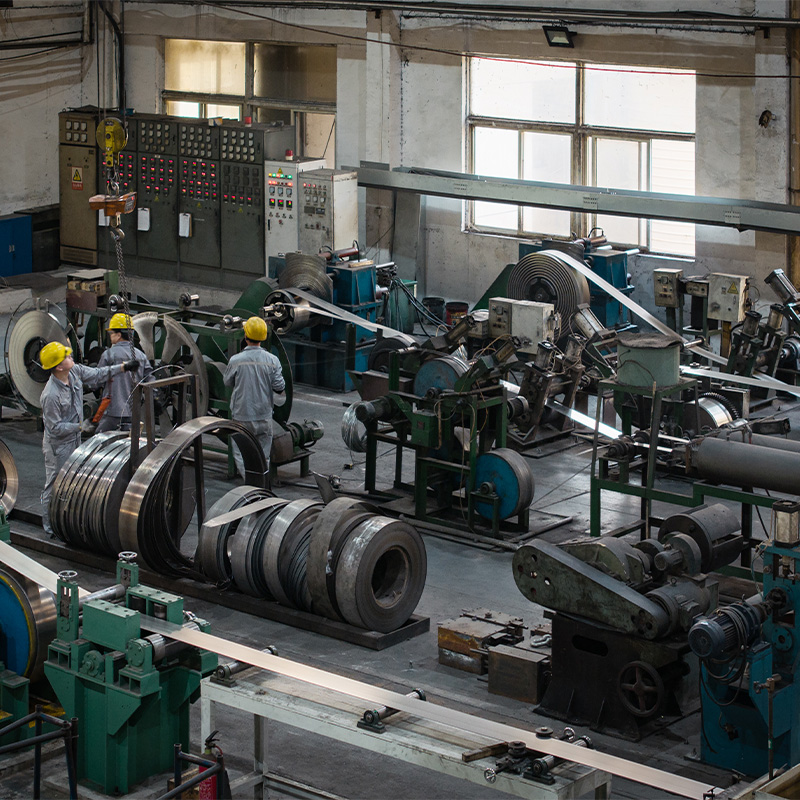
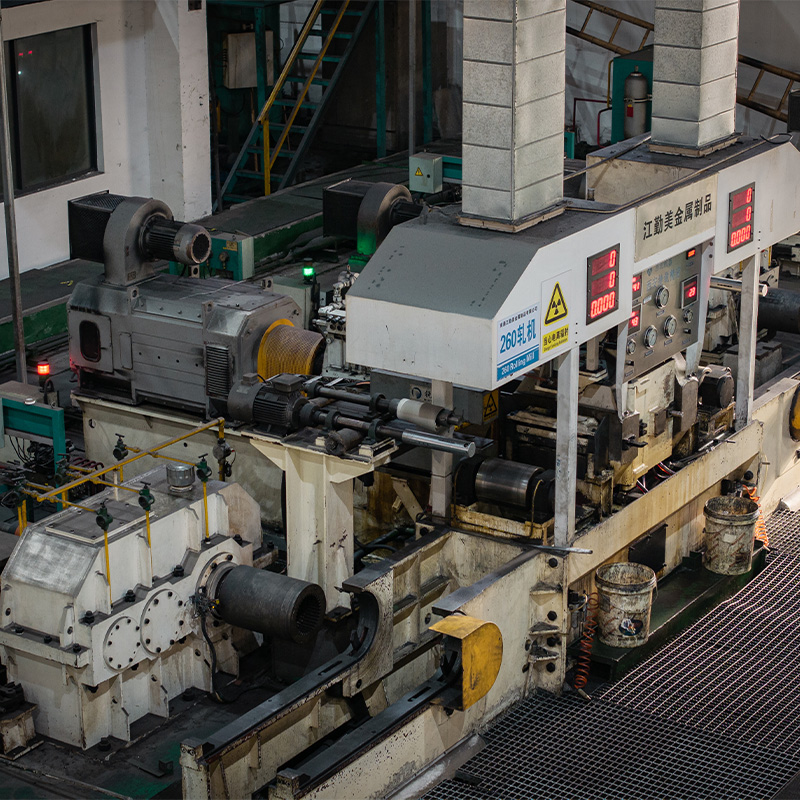
Для большинства задач в автомобильной и бытовой промышленности механическая завальцовка является золотым стандартом. Именно этот метод интегрирован в линию холодной прокатки на предприятии ООО «Наньтун Цзянциньмэй Металлоизделия», что позволяет получать готовую ленту с идеально обработанными кромками непосредственно после формирования толщины.
Технологические нюансы и типичные ошибки
Даже при выборе правильного метода, качество конечного продукта зависит от настроек оборудования и контроля процесса. Рассмотрим ключевые параметры, которые должен контролировать инженер-технолог.
Радиус фаски и угол входа
Для лент толщиной $t$, оптимальный радиус завальцовки $R$ должен составлять $0.1t – 0.3t$. Слишком малый радиус не снимет концентрацию напряжений, слишком большой — уменьшит рабочую ширину пружины и изменит её жесткость.
Частая ошибка: Попытка снять фаску за один проход на толстой ленте (> 0.8 мм). Это приводит к неравномерной деформации и появлению волнистости края. Решение — многопроходная обработка с постепенным увеличением давления роликов.
Контроль качества поверхности
После снятия фаски кромка не должна иметь заусенцев (burrs). Заусенец высотой даже 0.05 мм может стать причиной заклинивания механизма или пореза монтажного персонала. Согласно внутренним стандартам качества, высота заусенца не должна превышать 5% от толщины ленты.
Важно также контролировать отсутствие микротрещин на кромке. Для высокоуглеродистых сталей, таких как SK4 или Super6 (62Si2MnA), склонных к хрупкости, чрезмерное давление при завальцовке может вызвать поверхностные разрывы. Поэтому процесс должен сопровождаться регулярным микроскопическим контролем.
Влияние термообработки
Снятие фаски может выполняться как до, так и после термообработки (закалки и отпуска). Однако практика показывает, что финишная легкая завальцовка после термообработки предпочтительнее, так как она снимает оксидную пленку (окалину) и создает благоприятные остаточные напряжения сжатия на поверхности.
В компании ООО «Наньтун Цзянциньмэй Металлоизделия» применяется запатентованная технология изотермического охлаждения, которая обеспечивает получение однородной сорбитной структуры. Эта структура лучше поддается механической обработке кромок без образования трещин, по сравнению с традиционным мартенситным отпуском, требующим осторожности из-за высокой твердости.
Кейс: Оптимизация ресурса пружины ремня безопасности
Рассмотрим реальный пример из нашей практики. Заказчик (производитель автокомпонентов) столкнулся с проблемой: пружины из ленты SK5 толщиной 0.6 мм показывали разброс ресурса от 15 000 до 45 000 циклов при норме 30 000+. Анализ поломок выявил, что разрушение всегда начиналось с края ленты в месте крепления к барабану.
Диагноз: Использовалась лента с механически резаной кромкой без последующей завальцовки. Острая кромка служила концентратором напряжений.
Решение: Мы предложили перейти на поставку ленты SK5 с предварительно снятой фаской (радиус R=0.15 мм) и улучшенной чистотой поверхности. Кроме того, была скорректирована технология упаковки для предотвращения повреждения кромок при транспортировке.
Результат: Ресурс пружин стабилизировался на уровне 32 000 – 35 000 циклов. Количество рекламаций снизилось на 98%. Этот кейс демонстрирует, что снятие фаски с пружинной стальной ленты — это экономически оправданная инвестиция, окупающаяся за счет снижения гарантийных случаев.
Требования к сырью и оборудованию для качественного результата
Качество фаски неразрывно связано с качеством исходного материала и точностью прокатного стана. Неровности по толщине (клиновидность) приводят к тому, что ролики для снятия фаски работают с переменным усилием, что вызывает дефекты кромки.
Использование современных 20-валковых станов Сендзимира, внедренных на нашем производстве в 2019 году, позволяет достичь экстремально высокой геометрической точности ленты. Отклонение по толщине не превышает ±0.005 мм, что создает идеальные условия для равномерного снятия фаски по всей длине бухты.
Кроме того, экологические аспекты играют все большую роль. Традиционные методы травления для очистки кромок перед обработкой часто используют агрессивные кислоты. Наша технология, исключающая использование свинца и основанная на чистой холодной прокатке и контролируемой термообработке, обеспечивает экологическую безопасность продукции, что соответствует строгим требованиям европейских и российских стандартов (RoHS, REACH).
Чек-лист для инженера-закупщика
При заказе пружинной ленты со снятой фаской, убедитесь, что в техническом задании (ТЗ) указаны следующие параметры:
- Марка стали: (например, SAE1078, SK5, C75S, 62Si2MnA).
- Геометрия фаски: Радиус (R) или угол (α). Если не указано, уточняйте стандарт завода-изготовителя.
- Шероховатость кромки: Обычно Ra ≤ 0.8 мкм.
- Отсутствие заусенцев: Максимальная высота заусенца (например, < 0.03 мм).
- Состоя поставки: Твердость (HV или HRC) и вид термообработки (сорбит, троостит).
- Упаковка: Защита кромок от ударов при транспортировке (торцевые диски, защитная бумага).
Правильно составленное ТЗ позволяет избежать разночтений и получить продукт, полностью соответствующий вашим инженерным ожиданиям.
Заключение и следующий шаг
Снятие фаски с пружинной стальной ленты — это фундаментальный элемент надежности долговечных механизмов. Игнорирование этого этапа или выбор некомпетентного поставщика, экономящего на финишной обработке, ведет к скрытым убыткам от брака и гарантийных ремонтов. Современные технологии, такие как те, что применяются в ООО «Наньтун Цзянциньмэй Металлоизделия», позволяют интегрировать высококачественную обработку кромок в основной производственный цикл, обеспечивая стабильность параметров от партии к партии.
Мы понимаем, что каждый проект уникален. Whether вам нужна лента для высокоточных балансиров, мощных пружин сматывания кабелей зарядных станций или компактных механизмов рулеток, мы готовы предоставить образцы для тестирования и полную техническую документацию.
Готовы оптимизировать ресурс ваших изделий?
Запросите коммерческое предложение и технический паспорт на интересующие вас марки стали с указанием требований к обработке кромок. Наши инженеры помогут подобрать оптимальный профиль фаски под ваши условия эксплуатации.