

Качественная полировка пружинной стальной ленты: технология и контроль
2026-09-19
- Физика усталости: почему шероховатость поверхности критична для пружинных сталей
- Технологические этапы достижения высокой чистоты поверхности
- Контроль качества: от визуального осмотра до инструментальной диагностики
- Выбор материала и марки стали для конкретных задач
- Коммерческие и логистические аспекты поставки
- Заключение и призыв к действию
Главное за 30 секунд
- Точность поверхности определяет ресурс: Шероховатость Ra < 0.4 мкм критична для предотвращения усталостных трещин в пружинах безопасности и рулетках.
- Технология без свинца — новый стандарт: Изотермическое охлаждение обеспечивает структуру сорбита с пределом выносливости >100 000 циклов (SAE1078), соответствуя экологическим нормам ТР ТС.
- Геометрия важнее блеска: Использование 20-валковых станов Сендзимира гарантирует плоскостность, исключающую скручивание ленты при намотке в барабан.
В инженерной практике проектирования упругих элементов часто совершается фатальная ошибка: фокус смещается исключительно на химический состав стали и её твёрдость по Роквеллу, тогда как состояние поверхности остаётся второстепенным фактором. Это заблуждение стоит производителям миллионов рублей убытков из-за рекламаций. Поверхностные дефекты, невидимые невооружённым глазом, становятся концентраторами напряжений, инициируя разрушение детали задолго до достижения расчётного количества циклов нагружения.
Качественная полировка пружинной стальной ленты — это не косметическая процедура, а фундаментальный этап металлургического передела, определяющий надёжность конечного изделия. В условиях высоких динамических нагрузок, характерных для автомобильной промышленности и точного приборостроения, микроскопические царапины или риски от валков прокатного стана способны снизить усталостную прочность материала на 40–60%.
Мы рассмотрим технологические аспекты получения идеальной поверхности, методы контроля качества согласно современным стандартам и то, как интеграция передового оборудования, такого как станы Сендзимира, позволяет достигать параметров, недоступных при традиционных методах обработки.
Физика усталости: почему шероховатость поверхности критична для пружинных сталей
Пружинная лента работает в режиме циклических нагрузок. При каждом сжатии или растяжении поверхностный слой испытывает максимальные напряжения. Если поверхность имеет неровности, выступы или микродефекты, локальное напряжение в этих точках многократно превышает среднее напряжение в сечении. Этот эффект концентрации напряжений описывается теорией Гриффитса и является основной причиной преждевременного усталостного разрушения.
Для высокоуглеродистых сталей, таких как SK5, C75S или легированных марок типа 62Si2MnA (Super6), чистота поверхности напрямую коррелирует с пределом выносливости. Исследования показывают, что снижение параметра шероховатости Ra с 0.8 мкм до 0.2 мкм может увеличить ресурс детали в 2–3 раза. Это особенно актуально для тонких лент (толщиной 0.1–0.5 мм), где соотношение площади поверхности к объёму максимально.
В нашей практике был зафиксирован показательный случай отказа. Партия ленточных пружин для автоматических рулеток, изготовленная из стали SK5 со стандартной заводской поверхностью (Ra ~0.6–0.8 мкм), демонстрировала разброс ресурса от 5 000 до 25 000 циклов. После внедрения дополнительного этапа электролитической полировки и контроля поверхности до Ra < 0.3 мкм, минимальный гарантированный ресурс стабильно превысил 30 000 циклов, а процент брака снизился до статистического минимума. Этот пример наглядно демонстрирует, что экономия на финишной обработке поверхности ложится тяжелым бременем на этапе эксплуатации изделия.
Инженерная рекомендация: При заказе пружинной ленты всегда требуйте в техническом задании конкретное значение параметра Ra, а не общую формулировку «зеркальная поверхность». Для ответственных узлов рекомендуем Ra ≤ 0.4 мкм.
Технологические этапы достижения высокой чистоты поверхности
Процесс получения качественной полированной пружинной ленты представляет собой многоступенчатый комплекс операций, где каждый этап влияет на финальный результат. Невозможно получить идеальную поверхность только за счёт финишной полировки, если предыдущие переделы выполнены с нарушениями.
1. Подготовка исходного сырья и холодная прокатка
Качество поверхности начинается с горячекатаного штрипса. Наличие оксидной плёнки, окалины или внутренних расслоений недопустимо. На этапе холодной прокатки ключевую роль играет качество валков и смазки. Использование загрязнённой эмульсии приводит к образованию питтингов и рисок, которые невозможно удалить последующей шлифовкой без значительного съёма металла, что нарушает геометрию сечения.
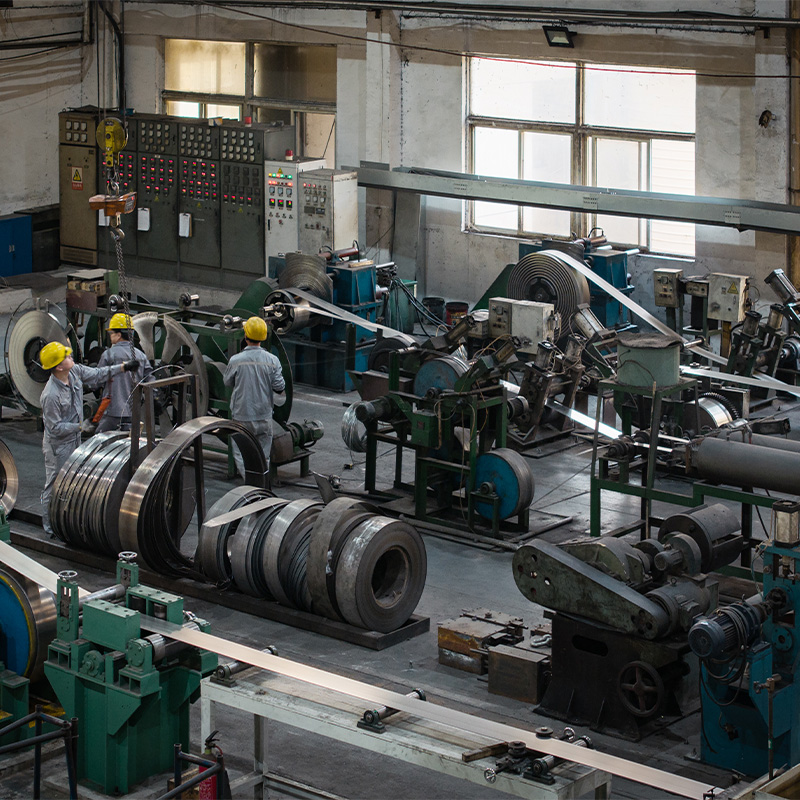
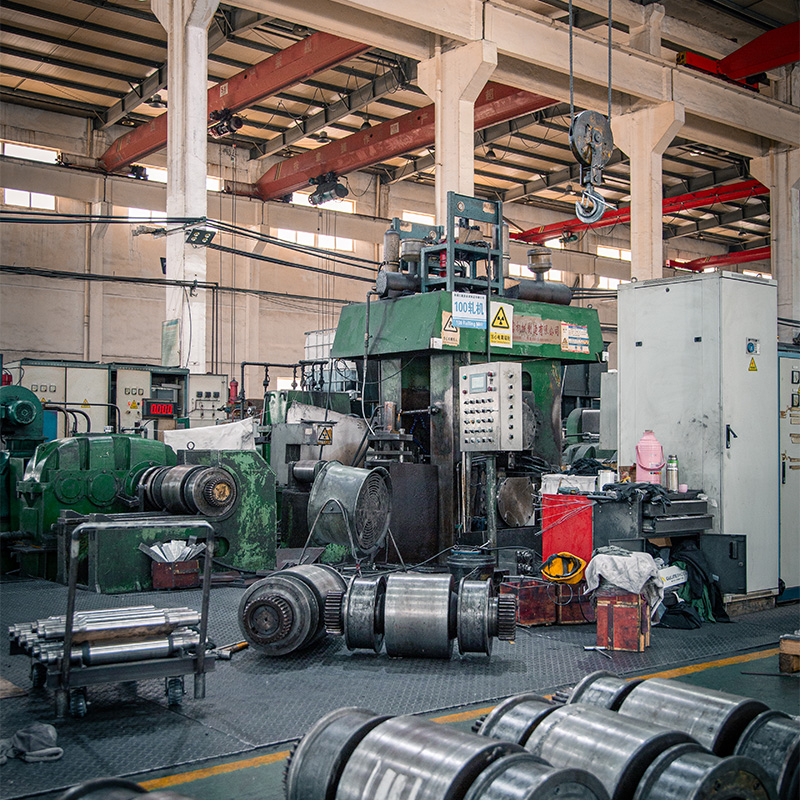
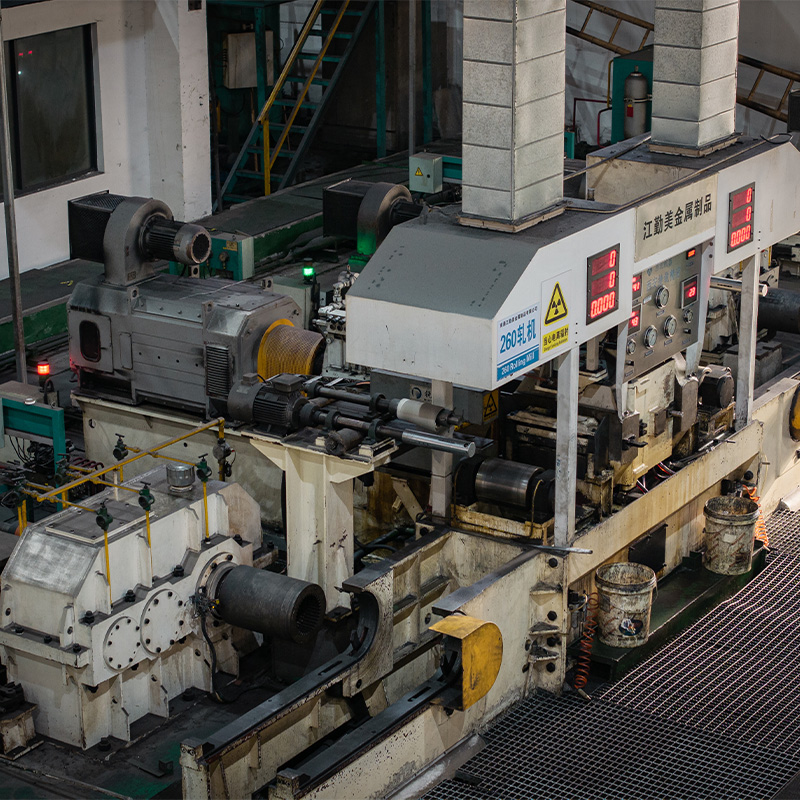
Здесь критически важно оборудование. ООО «Наньтун Цзянциньмэй Металлоизделия» использует 20-валковый прокатный стан Сендзимира, внедрённый в 2019 году. Многovalковая конструкция позволяет компенсировать прогиб валков и обеспечивать исключительную равномерность давления по всей ширине ленты. Это даёт не только высокую геометрическую точность (допуски по толщине в пределах ±0.005 мм), но и однородную структуру поверхности без волнистости, которая часто возникает на 4- или 6-валковых станах.
2. Термообработка и обезуглероживание
Термообработка пружинных сталей — двойственный процесс. С одной стороны, необходимо получить требуемую микроструктуру (троостит или сорбит), с другой — избежать обезуглероживания поверхностного слоя. Обезуглероженный слой мягче основы и при нагрузке деформируется иначе, создавая внутренние напряжения на границе раздела фаз.
Традиционные методы свинцового патентирования, хотя и давали хорошую пластичность, сегодня считаются устаревшими из-за токсичности и экологических ограничений. Современный подход, применяемый ведущими производителями, включая нашу компанию, базируется на запатентованной технологии изотермического охлаждения в контролируемой атмосфере. Этот метод исключает использование свинца, предотвращает обезуглероживание и формирует мелкозернистую сорбитную структуру. Например, для стали SAE1078 такая обработка обеспечивает однородность свойств по всему сечению, что подтверждается ресурсом более 100 000 циклов при испытаниях на усталость.
3. Финишная отделка: шлифовка и полировка
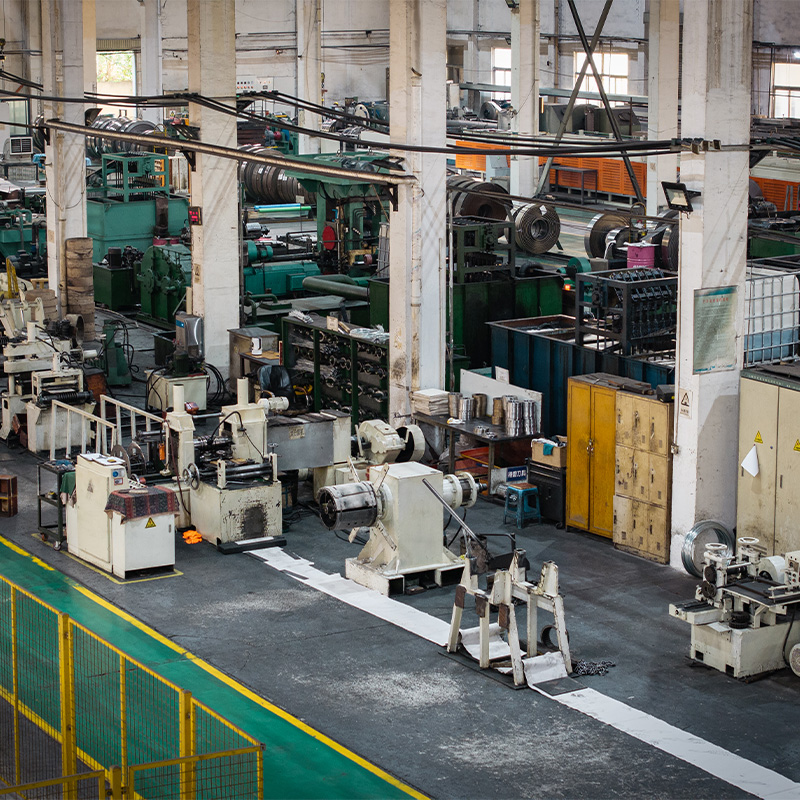
После термообработки лента проходит через систему шлифовальных и полировальных модулей. Используются абразивные материалы с постепенно уменьшающейся зернистостью. Важнейший параметр здесь — отсутствие перегрева поверхности. Локальный перегрев может привести к появлению структурных изменений (отпускных хрупкостей) или термических трещин.
Для достижения зеркального блеска и удаления микрошероховатостей применяется механическая полировка щётками из специальной проволоки или нетканых абразивных материалов, а в некоторых случаях — электрохимическая полировка. Электрохимический метод предпочтителен для сложных профилей и сверхтонких лент, так как он удаляет материал равномерно, не создавая механических напряжений.
Инженерная рекомендация: Уточняйте у поставщика метод финишной обработки. Для лент толщиной менее 0.2 мм механическая полировка должна проводиться с особой осторожностью во избежание деформации профиля.
Контроль качества: от визуального осмотра до инструментальной диагностики
Система контроля качества (QC) на предприятии полного цикла должна охватывать все этапы производства. Ограничиться выборочной проверкой готовой продукции недостаточно, так как дефекты, заложенные на этапе прокатки, могут быть скрыты под слоем полировки и проявиться только в процессе эксплуатации.
В арсенале современных лабораторий используются следующие методы контроля:
- Оптическая микроскопия и профилометрия: Позволяют точно измерить параметры шероховатости (Ra, Rz, Rmax). Контроль проводится с шагом не более 50 метров по длине рулона для выявления периодических дефектов, связанных с повреждением валков.
- Ультразвуковой контроль (УЗК): Необходим для выявления внутренних дефектов: расслоений, неметаллических включений и пустот. Для высокоответственных применений (автомобильная безопасность) требуется 100% УЗК-сканирование.
- Металлографический анализ: Исследование микроструктуры на поперечном и продольном шлифах. Проверяется размер зерна, наличие ферритной сетки, глубина обезуглероженного слоя (не должна превышать 1–2% от толщины ленты).
- Испытания на усталость: Циклические испытания на специальных стендах имитируют реальные условия работы. Для стали SK5 норматив составляет свыше 30 000 циклов, для оптимизированных марок вроде SAE1078 — свыше 100 000 циклов до появления первой усталостной трещины.
Компания ООО «Наньтун Цзянциньмэй Металлоизделия» внедрила комплексную систему контроля, соответствующую стандартам ISO 9001. Каждый рулон сопровождается паспортом качества, где зафиксированы фактические значения механических свойств и параметров поверхности. Такой подход обеспечивает уровень технической компетентности на уровне 99% и удовлетворённость клиентов на уровне 98%, что подтверждается долгосрочными контрактами с предприятиями машиностроительного сектора.
| Параметр контроля | Метод измерения | Допустимое значение (Премиум класс) | Влияние на эксплуатацию |
|---|---|---|---|
| Шероховатость (Ra) | Профилометр контактный/бесконтактный | < 0.4 мкм | Снижение риска усталостного разрушения, улучшение внешнего вида |
| Плоскостность | Лазерное сканирование / шаблон | < 5 мм на 1 м длины | Предотвращение заклинивания в направляющих, равномерная намотка |
| Глубина обезуглероженного слоя | Металлография | < 0.01 мм | Сохранение высокой поверхностной твёрдости и износостойкости |
| Предел прочности на разрыв | Разрывная машина | Соответствие ГОСТ/ASTM (±5%) | Гарантия несущей способности пружины |
Выбор материала и марки стали для конкретных задач
Полировка не меняет фундаментальных свойств стали, но раскрывает её потенциал. Выбор марки должен диктоваться условиями работы пружины. Рассмотрим наиболее востребованные материалы в контексте требований к поверхности и усталостной прочности.
Сталь SAE1078 и SK5: баланс стоимости и производительности
Эти углеродистые стали широко применяются в производстве ленточных пружин для рулеток, кабельных барабанов и текстильного оборудования. Сталь SAE1078, прошедшая специальную термическую обработку, демонстрирует выдающиеся результаты: более 100 000 циклов нагружения без разрушения. Ключевое требование к этим материалам — высокая чистота поверхности, так как они чувствительны к концентраторам напряжений. Полированная лента из SK5 с ресурсом >30 000 циклов является стандартом для бытовой техники и лёгкого машиностроения.
Super6 (62Si2MnA) и C75S: для высоких нагрузок
Легированные стали, такие как трооститная отпущенная лента Super6, обладают повышенной упругостью и стойкостью к релаксации напряжений. Они используются в ответственных узлах, включая пружины ремней безопасности и механизмы возврата в автомобильной промышленности. Для этих марок полировка часто комбинируется с дробеструйной обработкой для создания остаточных напряжений сжатия в поверхностном слое, что дополнительно повышает усталостную прочность.
SK4 и специальные сплавы
Сверхтонкая мартенситная отпущенная лента SK4 требует деликатного подхода. Из-за малой толщины механические воздействия должны быть минимизированы. Здесь на первый план выходят технологии бесконтактного контроля и щадящей полировки. Такие материалы востребованы в прецизионных приборах и медицинской технике.
Важно отметить, что компания ООО «Наньтун Цзянциньмэй Металлоизделия» предлагает не просто поставку металла, а инженерное сопровождение выбора материала. Благодаря опыту свыше 20 лет в области термообработки и холодной прокатки, специалисты компании помогают оптимизировать выбор стали под конкретные технические требования, будь то композитные шестерни для текстильного оборудования или спиральные пружинные ленты для зарядных станций.
Коммерческие и логистические аспекты поставки
При закупке высокоточной пружинной ленты российские и международные покупатели сталкиваются с рядом рисков: нестабильность качества от партии к партии, нарушение геометрии при транспортировке и несоответствие заявленных характеристик реальным. Работа с проверенным производителем, таким как ООО «Наньтун Цзянциньмэй Металлоизделия», нивелирует эти риски.
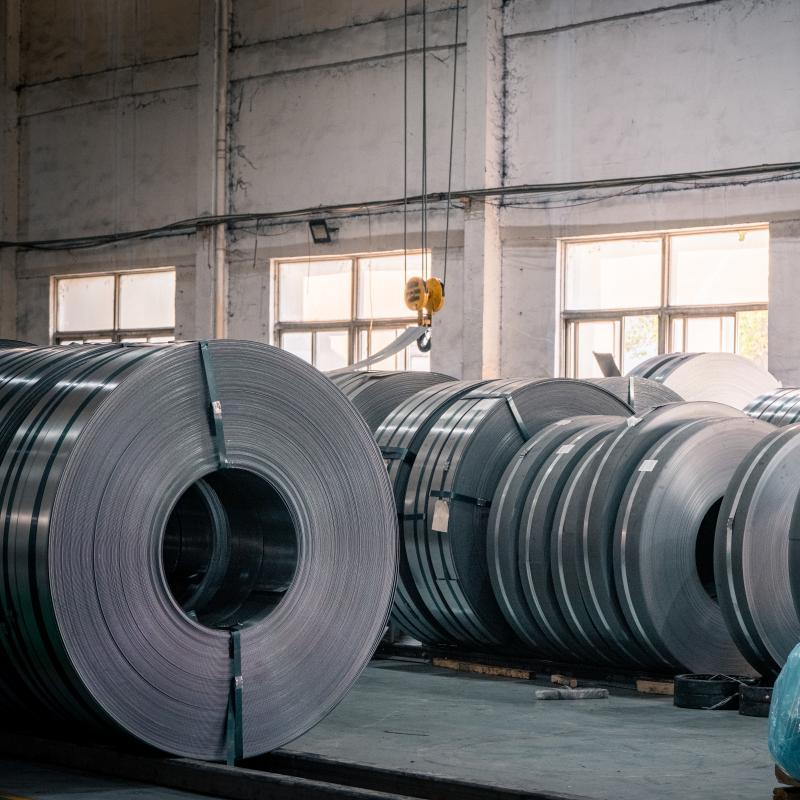
Расположенное в Экономической зоне развития Хаймэнь города Наньтун, предприятие обладает развитой логистической инфраструктурой. Продукция упаковывается в соответствии с требованиями морской и сухопутной перевозки: используются усиленные деревянные барабаны или паллеты с влагозащитной плёнкой, что исключает коррозию даже при длительном хранении.
Ключевые преимущества сотрудничества включают:
- Стабильность партий: Автоматизированное производство на стане Сендзимира гарантирует, что параметры ленты в начале и в конце рулона, а также между разными партиями, будут идентичны.
- Экологическая ответственность: Продукция соответствует современным экологическим стандартам благодаря технологиям без свинца, что упрощает сертификацию конечных изделий на экспортных рынках (включая ЕС).
- Гибкость MOQ: Возможность поставки как крупных промышленных партий, так и опытных образцов для тестирования оборудования.
- Техническая поддержка: Предоставление полных пакетов документов, включая сертификаты качества, протоколы испытаний и паспорта материалов.
В 2025–2026 годах ожидается ужесточение требований к энергоэффективности и долговечности промышленного оборудования. Использование высококачественных полированных пружинных лент становится не просто вопросом надёжности, но и способом снижения совокупной стоимости владения (TCO) за счёт увеличения межсервисных интервалов и снижения частоты замен.
Заключение и призыв к действию
Качественная полировка пружинной стальной ленты — это инвестиция в безотказность вашего продукта. Игнорирование этого этапа или выбор поставщика с устаревшим оборудованием неизбежно ведёт к росту гарантийных случаев и потере репутации. Технологии, сочетающие точную холодную прокатку на многовалковых станах, современную бессвинцовую термообработку и строгий контроль шероховатости, являются единственным путём к производству конкурентоспособных упругих элементов.
Если вы ищете надёжного партнёра для поставки высокоточных стальных лент, способного обеспечить стабильное качество, соответствие международным стандартам и техническую экспертизу, рассмотрите возможности сотрудничества с ООО «Наньтун Цзянциньмэй Металлоизделия». Мы готовы предоставить образцы продукции для проведения независимых испытаний в вашей лаборатории.
Запросите коммерческое предложение и технический паспорт на интересующие вас марки стали (SAE1078, SK5, Super6) уже сегодня, чтобы оценить разницу в качестве и рассчитать экономию от снижения брака на вашем производстве.
Для получения дополнительной информации о наших производственных возможностях и спецификациях, пожалуйста, посетите страницу каталога пружинных стальных лент или свяжитесь с нашим отделом технических продаж.