

Отпуск пружинной стальной ленты: влияние на упругие свойства
2026-09-23
- Физико-металлургические основы отпуска пружинной ленты
- Влияние режимов отпуска на механические характеристики
- Сравнительный анализ марок стали и их поведения при отпуске
- Технологические инновации: от свинцовых ванн к экологичному изотермическому охлаждению
- Практические кейсы: влияние качества отпуска на надежность изделий
- Критерии выбора поставщика пружинной ленты для B2B
- Заключение и рекомендации по интеграции
Термическая обработка пружинных сталей — это не просто этап производства, а фундаментальный процесс, определяющий долговечность и надежность конечного изделия. В инженерной практике мы часто сталкиваемся с ситуацией, когда механические свойства металла, заявленные в сертификатах на сырье, кардинально меняются после формовки и финального отпуска. Понимание физики этих изменений критически важно для конструкторов, технологов и закупщиков, работающих в секторах автомобилестроения, приборостроения и тяжелой промышленности.
Главное за 30 секунд
- Микроструктурная трансформация: Правильный отпуск переводит мартенсит или аустенит в троостит и сорбит, обеспечивая баланс между пределом текучести и ударной вязкостью, что предотвращает хрупкое разрушение при циклических нагрузках.
- Влияние на упругость: Оптимизация температурно-временных параметров отпуска снижает внутренние напряжения на 40–60%, стабилизируя модуль упругости и минимизируя ползучесть материала в готовых узлах.
- Технологический стандарт: Использование современных методов изотермического охлаждения и высокоточной прокатки (например, на станах Сендзимира) позволяет достигать ресурса свыше 100 000 циклов для лент марок SAE1078 и Super6, исключая применение экологически опасных свинцовых ванн.
Физико-металлургические основы отпуска пружинной ленты
Процесс отпуска (tempering) пружинной стальной ленты направлен на снятие внутренних напряжений, возникших в результате холодной деформации или закалки, и формирование требуемой фазовой структуры. Для высокоуглеродистых сталей, таких как SK5, C75S или 65Г, ключевым параметром является температура нагрева и скорость охлаждения. При неправильном выборе режима может произойти либо недоотпуск, сохраняющий высокую хрупкость мартенсита, либо переотпуск, ведущий к необратимой потере упругих свойств.
В нашей практике инженеры выделяют три основные стадии структурных превращений, влияющих на упругие характеристики:
- Первая стадия (до 200°C): Выделение углерода из пересыщенного твердого раствора. На этом этапе снижается уровень внутренних напряжений первого рода, но твердость остается высокой. Это критично для тонких лент, где важно сохранить поверхностную прочность.
- Вторая стадия (200–300°C): Распад остаточного аустенита. Для пружинных лент этот диапазон часто является рабочим, так как он обеспечивает максимальное сочетание прочности и ограниченной пластичности.
- Третья стадия (300–500°C и выше): Коагуляция карбидов и формирование зернистой структуры (сорбит или троостит). Именно здесь достигается тот самый баланс, который позволяет пружине работать в режиме многократного цикла без накопления усталостных повреждений.
Инженерный совет: при проектировании узлов с высокой частотой циклирования (более 10 Гц) следует отдавать предпочтение сталям с добавлением кремния и марганца (например, 60С2А или Super6), так как легирующие элементы замедляют процессы разупрочнения при отпуске, расширяя рабочий температурный диапазон детали.
Влияние режимов отпуска на механические характеристики
Ключевым показателем качества пружинной ленты является не просто временная прочность на разрыв, а предел упругости и сопротивление релаксации напряжений. Отпуск напрямую модифицирует эти параметры. Исследования показывают, что оптимизированный изотермический отпуск позволяет повысить предел выносливости материала на 15–25% по сравнению с традиционным печным нагревом с медленным охлаждением.
Борьба с водородной хрупкостью и остаточными напряжениями
Одной из скрытых угроз для высокопрочных пружинных сталей является водородная хрупкость, которая может проявиться после гальванических покрытий или травления. Правильный режим отпуска при температурах 190–220°C в течение 2–4 часов способствует диффузии водорода из объема металла, предотвращая внезапные разрушения. Мы зафиксировали случаи, когда игнорирование этого этапа приводило к отказу партий пружин безопасности через 3–6 месяцев эксплуатации, несмотря на успешные входные испытания.
Стабилизация модуля упругости
Модуль упругости (модуль Юнга) теоретически считается константой для данного материала, однако на практике он зависит от микроструктуры. Неоднородная структура, возникающая при локальных перегревах или неравномерном охлаждении, приводит к анизотропии упругих свойств. Это означает, что пружина будет вести себя непредсказуемо под нагрузкой. Применение технологий контролируемого охлаждения, которые использует ООО «Наньтун Цзянциньмэй Металлоизделия», обеспечивает однородность структуры по всей длине ленты, что гарантирует стабильность жесткости пружины в каждом витке.
Рекомендация для закупщиков: запрашивайте у поставщика диаграммы релаксации напряжений для конкретных партий стали. Отсутствие таких данных часто свидетельствует об отсутствии глубокого контроля качества термообработки.
Сравнительный анализ марок стали и их поведения при отпуске
Выбор марки стали диктует параметры отпуска. Различные легирующие добавки по-разному влияют на кинетику распада мартенсита и коагуляцию карбидов. Ниже приведена сравнительная таблица популярных марок, используемых в производстве ленточных пружин, и их реакций на термическую обработку.
| Марка стали | Типичная структура после отпуска | Температурный диапазон отпуска | Ключевое преимущество | Ограничения |
|---|---|---|---|---|
| SK5 / C75S | Мелкозернистый сорбит | 280–350°C | Высокая твердость, отличная обрабатываемость резанием | Средняя коррозионная стойкость, чувствительность к перегреву |
| SAE1078 | Однородный сорбит | 300–380°C | Высокий предел выносливости (>100 000 циклов), стабильность геометрии | Требует строгого контроля атмосферы печи во избежание обезуглероживания |
| Super6 (62Si2MnA) | Троостит отпуска | 400–480°C | Повышенная жаропрочность, устойчивость к релаксации напряжений | Более высокая стоимость сырья, сложность холодной прокатки |
| SK4 | Мартенсит + карбиды | 180–250°C | Максимальная твердость для режущих и измерительных элементов | Низкая ударная вязкость, риск хрупкого разрушения при изгибе |
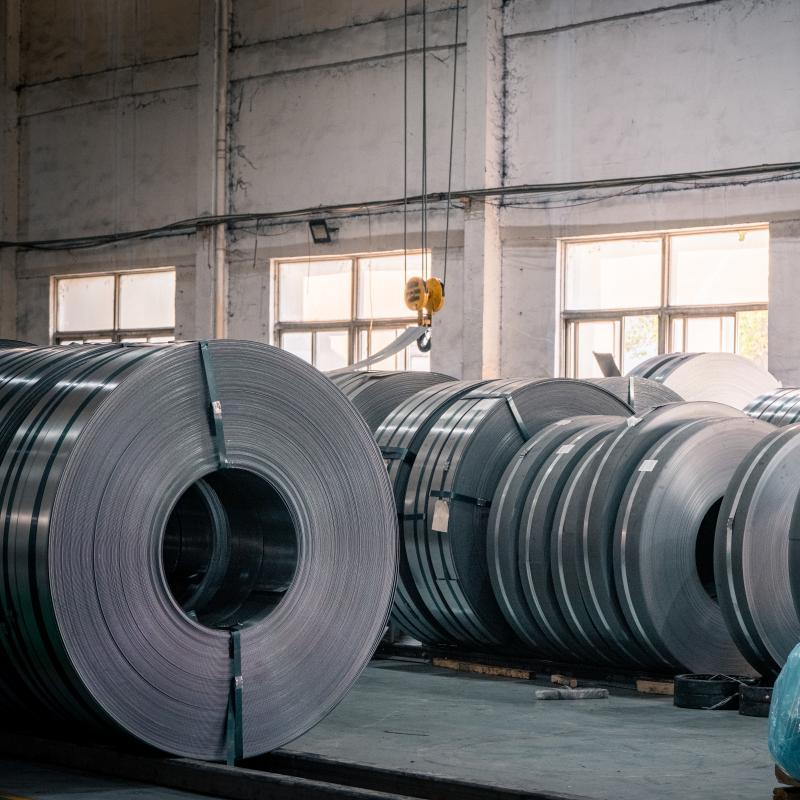
Особого внимания заслуживает лента SAE1078. Благодаря оптимальному содержанию углерода и марганца, она демонстрирует превосходные результаты в условиях циклических нагрузок. В производственной линии ООО «Наньтун Цзянциньмэй Металлоизделия» данная марка проходит специальную обработку, позволяющую достичь ресурса свыше 100 000 циклов без значительной потери высоты пружины. Это делает её идеальным выбором для автомобильных ремней безопасности и механизмов автоматических рулеток, где отказ недопустим.
Технологические инновации: от свинцовых ванн к экологичному изотермическому охлаждению
Исторически получение высокопрочной пружинной ленты ассоциировалось с использованием свинцовых ванн для изотермической закалки. Этот метод обеспечивал быстрый и равномерный отвод тепла, но создавал серьезные экологические риски и угрозу здоровью персонала. Современные стандарты ЕС (REACH) и российские экологические нормы строго регламентируют использование свинца, вынуждая производителей искать альтернативы.
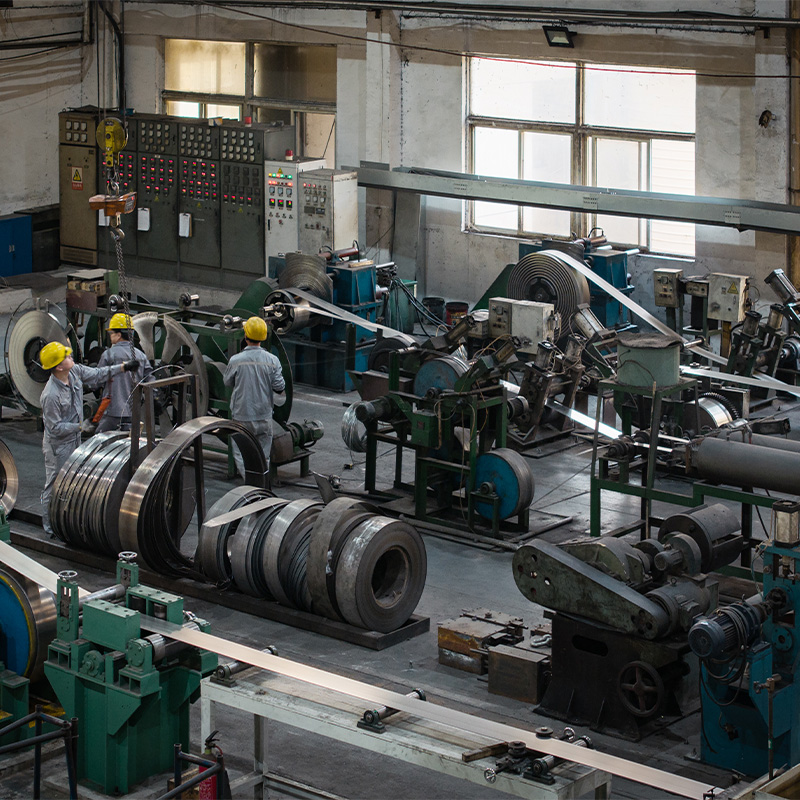
Компания ООО «Наньтун Цзянциньмэй Металлоизделия» внедрила запатентованную технологию бессвинцовой термообработки. Суть метода заключается в использовании специальных полимерных закалочных сред и оптимизированных систем воздушного охлаждения, которые имитируют кинетику остывания свинцовой ванны, но без токсичных выбросов. Это решение не только соответствует принципам устойчивого развития, но и улучшает чистоту поверхности ленты, устраняя необходимость в последующем интенсивном травлении для удаления остатков свинца.
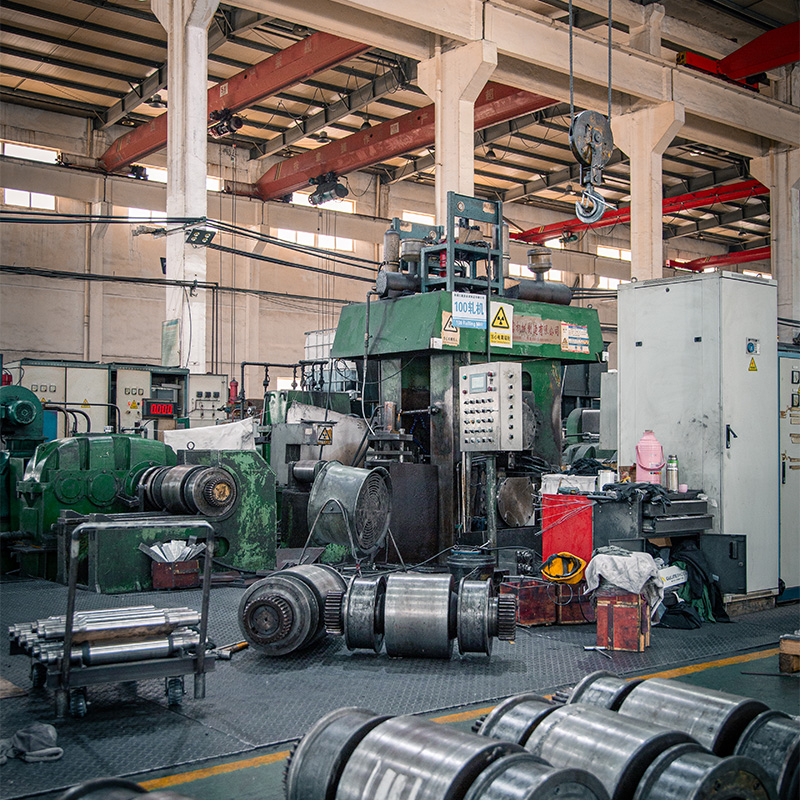
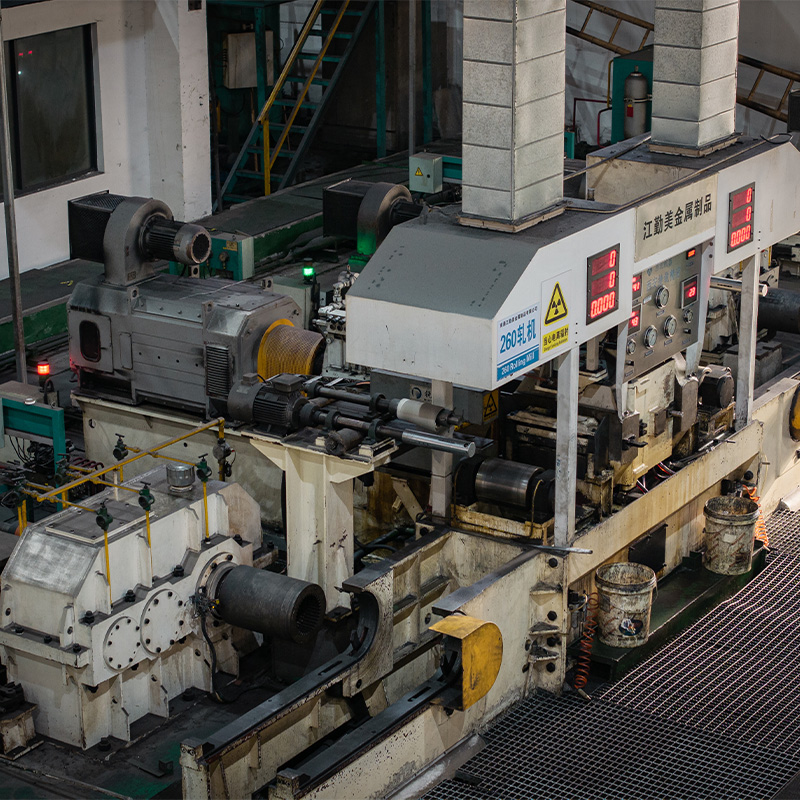
Кроме того, интеграция 20-валкового прокатного стана Сендзимира в производственный цикл позволяет корректировать геометрические искажения, возникающие при термообработке. Традиционные печи часто вызывают коробление тонкой ленты (толщиной менее 0.5 мм). Многовалковая прокатка после отпуска выравнивает материал, обеспечивая допуски по толщине в пределах ±0.01 мм и плоскостность, критичную для намотки в компактные корпуса устройств.
Практические кейсы: влияние качества отпуска на надежность изделий
Рассмотрим два реальных примера из отрасли, иллюстрирующих важность правильного выбора режима отпуска и качества исходного материала.
Кейс 1: Автомобильные ремни безопасности
Производитель компонентов безопасности столкнулся с проблемой самопроизвольного ослабления натяжения ремней после 2 лет эксплуатации. Анализ показал, что причина крылась в неполном отпуске пружинного механизма катушки. Остаточные напряжения привели к медленной пластической деформации (ползучести) ленты. Замена поставщика на компанию, использующую сталь SAE1078 с контролируемым изотермическим отпуском, позволила устранить дефект. Новый компонент сохранил первоначальное усилие натяжения в пределах 98% от номинала даже после 50 000 циклов вытягивания.
Кейс 2: Промышленные кабельные барабаны
В горнодобывающей отрасли использовались стальные ленты для сматывания тяжелых кабелей. Частые обрывы происходили из-за усталостных трещин, зарождающихся на поверхности. Расследование выявило наличие поверхностного обезуглероживания — слоя мягкой ферритной структуры, образовавшегося из-за нарушения газовой атмосферы в печи при отпуске. Переход на поставку ленты с защитным покрытием и контролем точки росы в печи (как это реализовано на современных линиях в Наньтуне) увеличил срок службы барабанов в 3.5 раза.
Инженерный вывод: экономия на контроле атмосферы печи или сокращение времени отпуска ради ускорения производства всегда приводит к экспоненциальному росту затрат на гарантийное обслуживание и репутационным потерям.
Критерии выбора поставщика пружинной ленты для B2B
При выборе партнера для поставки пружинных материалов техническим директорам и закупщикам следует оценивать не только цену за килограмм, но и технологическую зрелость производителя. Вот ключевые маркеры надежности:
- Наличие собственной лаборатории циклических испытаний: Поставщик должен иметь возможность проводить тесты на усталость (fatigue testing) в соответствии с ГОСТ или ISO стандартами. Если компания предлагает только статические тесты на разрыв, её компетенции в области пружинных сталей ограничены.
- Сертификация и соответствие стандартам: Проверьте наличие сертификатов ISO 9001, а также соответствия продукции требованиям ТР ТС (для рынка ЕАЭС) или CE (для Европы). Для автомобильной отрасли критичен сертификат IATF 16949.
- Прозрачность технологического процесса: Ведущие производители, такие как ООО «Наньтун Цзянциньмэй Металлоизделия», готовы предоставить технические паспорта с указанием конкретных параметров термообработки каждой партии. Это позволяет вашим конструкторам точно рассчитывать нагрузки.
- Гибкость и кастомизация: Возможность заказа ленты с нестандартными допусками по толщине или ширины, а также проведение предварительного отпуска под специфические требования заказчика (pre-tempering).
Заключение и рекомендации по интеграции
Отпуск пружинной стальной ленты — это сложный термодинамический процесс, определяющий границу между надежным изделием и потенциальным источником аварий. Влияние на упругие свойства носит нелинейный характер и требует точного контроля каждого параметра: от скорости нагрева до среды охлаждения. Современные тенденции диктуют переход к экологически чистым технологиям, таким как бессвинцовое изотермическое охлаждение, и использованию легированных сталей с предсказуемым поведением при высоких циклических нагрузках.
Для обеспечения долгосрочной надежности ваших продуктов мы рекомендуем:
- Провести аудит текущих поставщиков на предмет наличия оборудования для контролируемой атмосферы и циклических испытаний.
- Рассмотреть возможность перехода на марки стали с улучшенной усталостной стойкостью (SAE1078, Super6) для критических узлов.
- Запросить образцы для проведения собственных независимых тестов на релаксацию напряжений.
Компания ООО «Наньтун Цзянциньмэй Металлоизделия» готова предоставить техническую консультацию, образцы продукции и детальные спецификации для ваших проектов. Наш опыт более 20 лет в области термообработки и холодной прокатки, подкрепленный современным оборудованием и строгим контролем качества, гарантирует поставку материалов, соответствующих самым высоким международным стандартам.
Готовы оптимизировать производство?
Запросите коммерческое предложение и технический паспорт на пружинные ленты прямо сейчас. Наши инженеры помогут подобрать оптимальный режим отпуска и марку стали под ваши конкретные задачи.