

Контроль твёрдости пружинной стальной ленты: методы и стандарты
2026-09-21
- Критическая роль точности измерений в производстве пружинных лент
- Физические основы и методы измерения твёрдости
- Стандарты и нормативная база: ГОСТ, ISO и внутренние ТУ
- Влияние технологии производства на стабильность твёрдости
- Типичные ошибки при контроле и приёмке
- Практическое руководство по выбору поставщика
- Заключение
Критическая роль точности измерений в производстве пружинных лент
Главное за 30 секунд:
- Точность решает всё: Отклонение твёрдости даже на 2–3 единицы HRC может сократить ресурс пружины в 3 раза из-за усталостного разрушения.
- Выбор метода зависит от структуры: Для сорбитных лент (SAE1078, SK5) критичен метод Роквелла (шкала C), тогда как для тонких трооститных лент (Super6) требуется микроизмерение по Виккерсу или поверхностный Роквелл.
- Сертификация и стандарты: Соответствие ГОСТ 9032-74 и международным нормам ISO 6508 обязательно для допуска к производству ответственных узлов в автопроме и приборостроении.
В инженерной практике контроль твёрдости пружинной стальной ленты — это не просто формальная проверка соответствия техническому заданию. Это фундаментальный индикатор структурной целостности материала, определяющий его способность противостоять циклическим нагрузкам. Пружинная лента работает в условиях постоянного напряжения: будь то механизм возврата рулетки, натяжитель ремня безопасности или балансировочный элемент прецизионного прибора. Любая неоднородность микроструктуры, скрытая за неверными показаниями твёрдомера, неизбежно приведёт к преждевременному выходу изделия из строя.
Мы неоднократно сталкивались с ситуациями, когда закупка более дешёвой ленты с «на бумаге» идеальными параметрами оборачивалась катастрофой на сборочной линии. Классический пример: партия ленты из стали C75S показала среднюю твёрдость 48 HRC, что находится в допустимом диапазоне. Однако разброс значений по ширине ленты составлял 5–6 единиц из-за неравномерного охлаждения при отжиге. В результате, после 15 000 циклов срабатывания (вместо заявленных 50 000), в зонах с пониженной твёрдостью возникли микротрещины, приведшие к полному разрушению пружинного механизма. Цена экономии на входном контроле качества многократно превысила стоимость брака готовой продукции.
Именно поэтому понимание методов контроля и требований стандартов является ключевой компетенцией для любого закупщика или инженера-конструктора, работающего с упругими элементами. В этой статье мы подробно разберём физические основы измерений, сравним методики и покажем, как современные производственные линии, такие как оснащённые станами Сендзимира, обеспечивают стабильность, необходимую для прохождения этих строгих тестов.
Физические основы и методы измерения твёрдости
Твёрдость пружинной стали — это сопротивление материала внедрению более твёрдого тела (индентора). Для пружинных лент этот параметр напрямую коррелирует с пределом упругости и прочностью на разрыв. Однако выбор метода измерения не универсален и диктуется толщиной ленты, её микроструктурой и требуемой точностью.
Метод Роквелла (HR): Индустриальный стандарт для массового производства
Метод Роквелла остаётся наиболее распространённым в промышленности благодаря скорости и простоте исполнения. Согласно ГОСТ 9032-74 и ISO 6508, для закалённых и отпущенных сталей, к которым относится большинство пружинных лент, используется шкала C (HRC) с алмазным конусом в качестве индентора и нагрузкой 150 кгс.
Преимущество метода заключается в его адаптивности к серийному контролю. Измерение занимает секунды, а результат мало зависит от шероховатости поверхности, если она подготовлена должным образом. Однако у метода есть существенное ограничение: минимальная толщина образца должна быть достаточной, чтобы исключить влияние опорной плиты на результат. Для лент толщиной менее 0.5 мм классический метод Роквелла даёт погрешность, так как деформация затрагивает всю толщину материала.
Инженерный совет: При приёмке партий лент толщиной свыше 0.8 мм требуйте протокол испытаний именно по шкале HRC. Если поставщик предоставляет данные только по Бринеллю (HB) для тонких лент, это повод усомниться в компетентности лаборатории, так как метод Бринелля оставляет слишком большой отпечаток для узких лент и может вызвать локальное коробление.
Метод Виккерса (HV): Точность для тонких и сверхтонких лент
Когда речь заходит о высокоточных компонентах, таких как спиральные пружины для автоматических рулеток или элементы медицинских устройств, где толщина ленты может составлять 0.05–0.2 мм, метод Роквелла становится неприменимым. Здесь на первый план выходит метод Виккерса (ГОСТ 2999-75 / ISO 6507).
Суть метода заключается во вдавливании алмазной четырёхгранной пирамиды под небольшой нагрузкой (от 10 гс до 1 кгс). Малая площадь отпечатка позволяет измерять твёрдость локальных зон, не разрушая общую геометрию ленты. Это критически важно для контроля качества поверхностного слоя после термообработки.
В нашей практике, при работе с трооститной отпущенной лентой Super6 (62Si2MnA), мы используем микро-Виккерс для оценки однородности структуры по сечению. Трооститная структура, обеспечивающая высокую вязкость и упругость, требует ювелирной точности контроля. Разброс показаний HV более чем на 5% по длине бухты свидетельствует о нарушении режима изотермического охлаждения, что недопустимо для деталей, работающих в динамическом режиме.
Поверхностный Роквелл (HRN/HRT): Компромиссное решение
Для лент средней толщины (0.3–0.8 мм) часто применяется поверхностный метод Роквелла с использованием шкал N (алмазный конус, нагрузка 15, 30 или 45 кгс) или T (стальной шарик). Этот метод менее чувствителен к качеству подготовки поверхности, чем Виккерс, но точнее обычного Роквелла для тонких материалов.
| Параметр | Роквелл (HRC) | Виккерс (HV) | Поверхностный Роквелл (HRN/T) |
|---|---|---|---|
| Рекомендуемая толщина | > 0.8 мм | > 0.05 мм (любые тонкие) | 0.3 – 0.8 мм |
| Тип индентора | Алмазный конус 120° | Алмазная пирамида 136° | Конус или шарик 1/16″ |
| Чувствительность к шероховатости | Низкая | Высокая (требуется полировка) | Средняя |
| Применение в отрасли | Рессоры, крупные пружины | Микро-механизмы, фольга | Ленты для рулеток, кабельные барабаны |
Стандарты и нормативная база: ГОСТ, ISO и внутренние ТУ
Работа на международных рынках, включая Россию и страны СНГ, требует чёткого понимания нормативной базы. Ошибки в интерпретации стандартов часто приводят к рекламациям. Основные документы, регламентирующие контроль твёрдости пружинных сталей:
- ГОСТ 9032-74: «Пружины винтовые цилиндрические. Технические условия». Хотя стандарт ориентирован на готовые пружины, он задаёт требования к материалу и методам контроля, которые экстраполируются на ленточные заготовки.
- ГОСТ 14959-79: Специфический стандарт для пружинной проволоки и лент из рессорно-пружинных сталей. Он определяет допустимые диапазоны твёрдости для различных марок сталей после термообработки.
- ISO 6508-1 / ASTM E18: Международные стандарты на метод Роквелла. При экспорте продукции в Европу или Америку наличие сертификатов, выданных аккредитованными лабораториями согласно этим стандартам, является обязательным условием.
- ТР ТС 010/2011: Технический регламент Таможенного союза «О безопасности машин и оборудования». Пружинные элементы, входящие в состав механизмов, должны подтверждать свою надёжность, частью чего является протокол испытаний механических свойств, включая твёрдость.
Важно отметить, что многие производители работают также по внутренним Техническим Условиям (ТУ), которые могут быть строже государственных стандартов. Например, для стали SAE1078, используемой в ответственных узлах, стандартный ГОСТ может допускать разброс твёрдости ±3 HRC, тогда как внутренние ТУ передовых предприятий ограничивают его ±1.5 HRC. Такая жёсткость необходима для обеспечения предсказуемости усталостной долговечности.
Рекомендация по закупкам: Всегда запрашивайте у поставщика копию сертификата качества с указанием конкретного стандарта, по которому проводились испытания. Если в графе «Метод контроля» стоит прочерк или указано «визуальный», такая партия не должна быть допущена к производству ответственных изделий.
Влияние технологии производства на стабильность твёрдости
Контроль твёрдости — это финальная проверка, но качество формируется на этапах прокатки и термообработки. Невозможно получить стабильную твёрдость на готовой ленте, если исходная структура металла была неоднородной.
Традиционные методы получения сорбитной структуры часто включали свинцовые ванны, что обеспечивало хороший теплоотвод, но создавало экологические риски и проблемы с однородностью из-за загрязнения поверхности. Современные высокотехнологичные предприятия, такие как ООО «Наньтун Цзянциньмэй Металлоизделия», перешли на запатентованные бессвинцовые технологии изотермического охлаждения. Этот процесс позволяет получать мелкозернистую сорбитную структуру в лентах из сталей SK5 и SAE1078, обеспечивая исключительную однородность твёрдости по всей длине бухты.
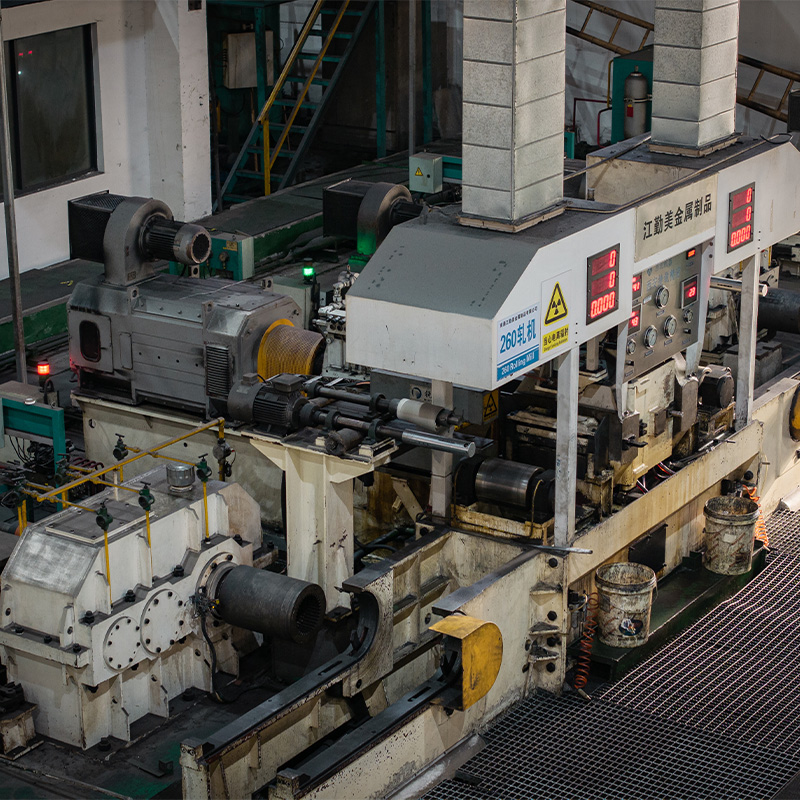
Ключевым фактором здесь является использование 20-валковых станов Сендзимира. В отличие от традиционных 4- или 6-валковых станов, стан Сендзимира обеспечивает высочайшую геометрическую точность прокатки. Равномерная толщина ленты означает равномерное охлаждение при термообработке. Если толщина ленты «гуляет» (например, от 0.48 до 0.52 мм при номинале 0.50 мм), то тонкие участки будут охлаждаться быстрее, приобретая избыточную твёрдость и хрупкость, а толстые — медленнее, оставаясь недокалёнными. Именно поэтому интеграция прецизионной прокатки и контролируемой термообработки даёт синергетический эффект.
Наши данные показывают, что лента SAE1078, произведённая с соблюдением этих технологий, выдерживает более 100 000 циклов усталостных испытаний без изменения параметров твёрдости. Для сравнения, аналоги, произведённые по устаревшим технологиям, часто теряют упругие свойства уже после 30–40 тысяч циклов из-за накопления микродефектов в зонах структурной неоднородности.
Типичные ошибки при контроле и приёмке
Даже при наличии современного оборудования, человеческий фактор и методические ошибки могут исказить результаты. Ниже приведены наиболее частые проблемы, с которыми сталкиваются отделы качества:
- Неправильная подготовка поверхности. Оксидная плёнка, окалина или смазка искажают показания твёрдомера. Перед измерением по Виккерсу поверхность должна быть зачищена до металлического блеска и отполирована. Для Роквелла достаточно снять верхний оксидный слой абразивной бумагой.
- Эффект края. Измерение твёрдости слишком близко к краю ленты. Расстояние от центра отпечатка до края должно быть не менее 2.5 диаметров отпечатка. Игнорирование этого правила приводит к заниженным показаниям из-за отсутствия поддержки материала с одной стороны.
- Игнориров анизотропии. После холодной прокатки свойства металла вдоль и поперёк направления прокатки могут различаться. Стандарты требуют проведения измерений в нескольких точках по ширине и длине ленты, а не только в одном месте.
- Неверный выбор нагрузки. Использование стандартной нагрузки 150 кгс (HRC) для ленты толщиной 0.4 мм. Это приводит к продавливанию ленты и контакту индентора с опорной плитой, что даёт ложно завышенные результаты твёрдости.
Важно: Если вы обнаружите расхождения в твёрдости между верхней и нижней поверхностью ленты, это признак нарушения симметрии охлаждения при термообработке. Такой материал имеет внутреннее напряжение, которое может привести к самопроизвольному короблению пружины при хранении или эксплуатации.
Практическое руководство по выбору поставщика
Выбор поставщика пружинной стальной ленты должен основываться не только на цене за килограмм, но и на способности производителя гарантировать стабильность физико-механических свойств. Вот чек-лист для оценки потенциального партнёра:
- Наличие собственной лаборатории. Попросите показать фото или видео процесса контроля твёрдости. Наличие сертифицированных твёрдомеров (Роквелл, Виккерс) на территории завода — обязательное условие.
- Прозрачность термообработки. Спросите, какую технологию отжига они используют. Бессвинцовые методы изотермического охлаждения, применяемые ООО «Наньтун Цзянциньмэй Металлоизделия», являются маркером современного, экологически ответственного производства, которое заботится о чистоте поверхности и однородности структуры.
- Статистика процесса (SPC). Профессиональный поставщик сможет предоставить графики распределения твёрдости по партии, а не просто среднее значение. Узкое распределение (малое стандартное отклонение) говорит о высоком уровне технологической дисциплины.
- Гибкость в марках стали. Возможность поставки как стандартных SK5/C75S, так и специализированных решений вроде Super6 (62Si2MnA) или мартенситных лент SK4 под индивидуальные ТУ показывает глубину экспертизы производителя.
Компания ООО «Наньтун Цзянциньмэй Металлоизделия», опираясь на более чем 20-летний опыт в области термической обработки и холодной прокатки, демонстрирует высокий уровень технической компетентности. Внедрение 20-валкового стана Сендзимира в 2019 году позволило нам достичь точности, недоступной многим конкурентам, а система контроля качества, охватывающая все этапы от сырья до готовой продукции, гарантирует 100% соответствие заявленным параметрам.
Мы понимаем, что для наших клиентов в автомобильной, текстильной и машиностроительной отраслях каждая секунда простоя оборудования стоит дорого. Поэтому наша сервисная модель ориентирована на долгосрочное партнёрство, включающее не просто поставку металла, но и техническое сопровождение, помощь в подборе аналогов и оптимизации конструкций пружинных узлов.
Заключение
Контроль твёрдости пружинной стальной ленты — это сложный инженерный процесс, требующий глубокого понимания физики металлов, стандартов и особенностей производственного оборудования. Правильный выбор метода измерения (Роквелл, Виккерс или поверхностный Роквелл) в зависимости от толщины и назначения ленты позволяет избежать фатальных ошибок на этапе проектирования и эксплуатации.
Стабильность твёрдости напрямую зависит от технологии производства: прецизионной прокатки и контролируемой термообработки. Выбирая поставщика, обращайте внимание на наличие современного оборудования, такого как станы Сендзимира, и использование передовых экологичных технологий, обеспечивающих однородность структуры материала.
Не рискуйте качеством своей конечной продукции. Доверяйте материалы, от которых зависит безопасность и надёжность ваших механизмов, проверенным производителям с доказанной экспертизой.
Готовы обсудить технические требования вашего проекта?
Запросите коммерческое предложение и технический паспорт на интересующие вас марки стали (SAE1078, SK5, Super6). Наши инженеры помогут подобрать оптимальное решение с учётом специфики ваших нагрузок и требований по ресурсу.
Связаться с техническим отделом →