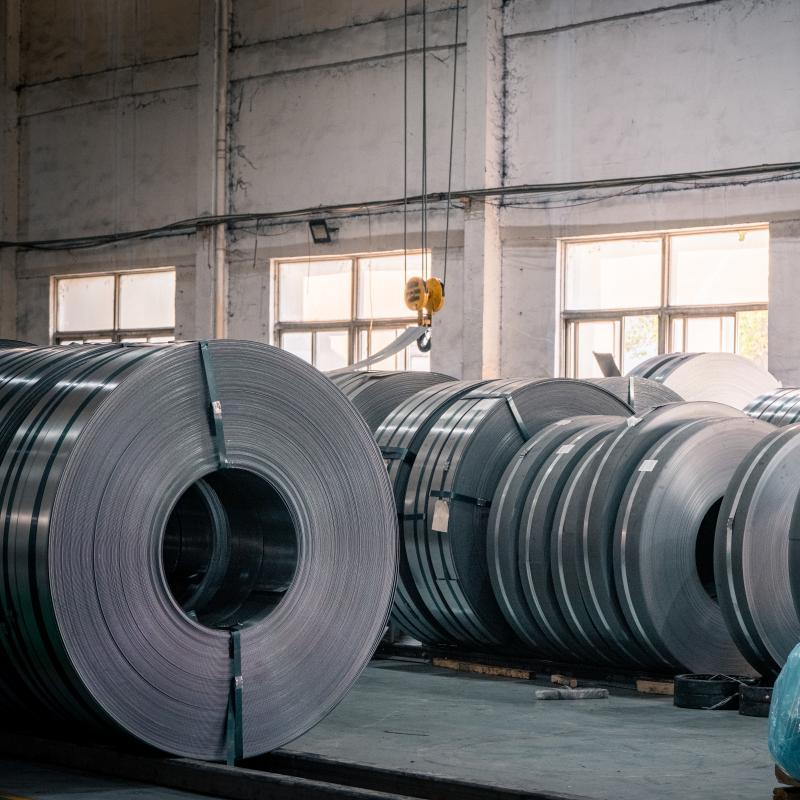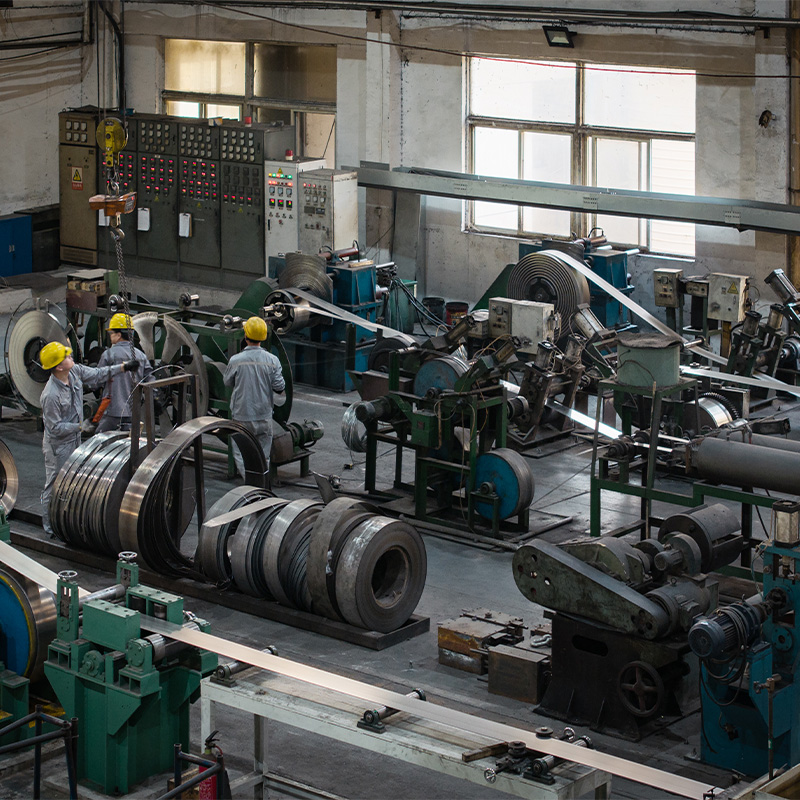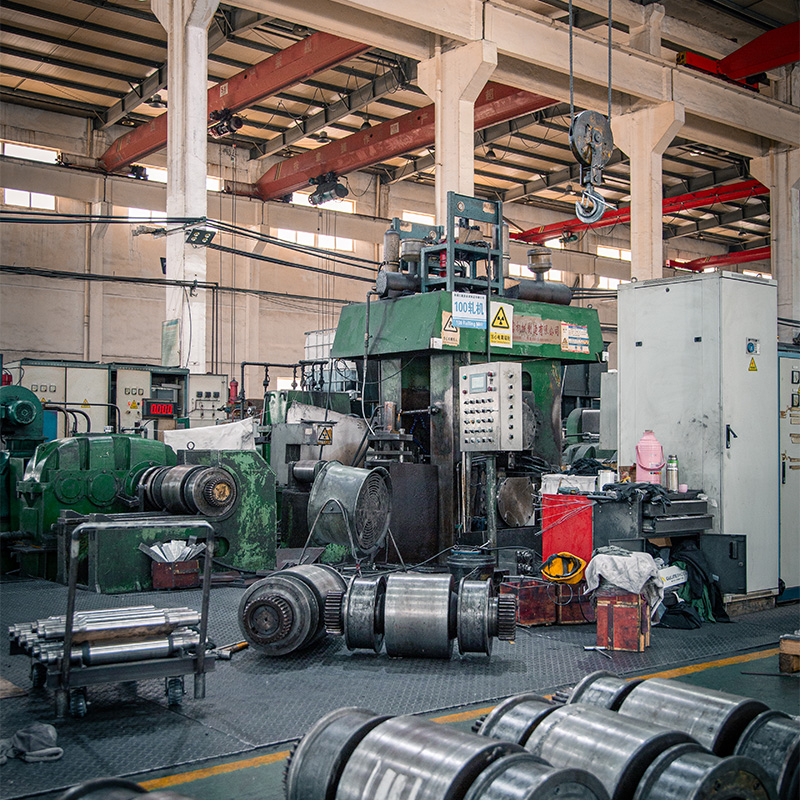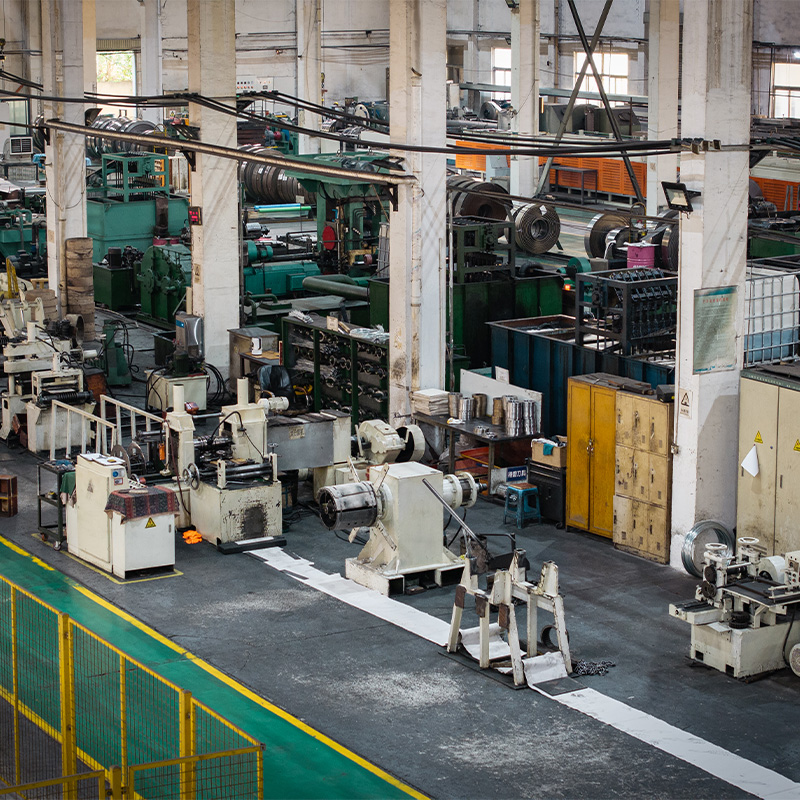


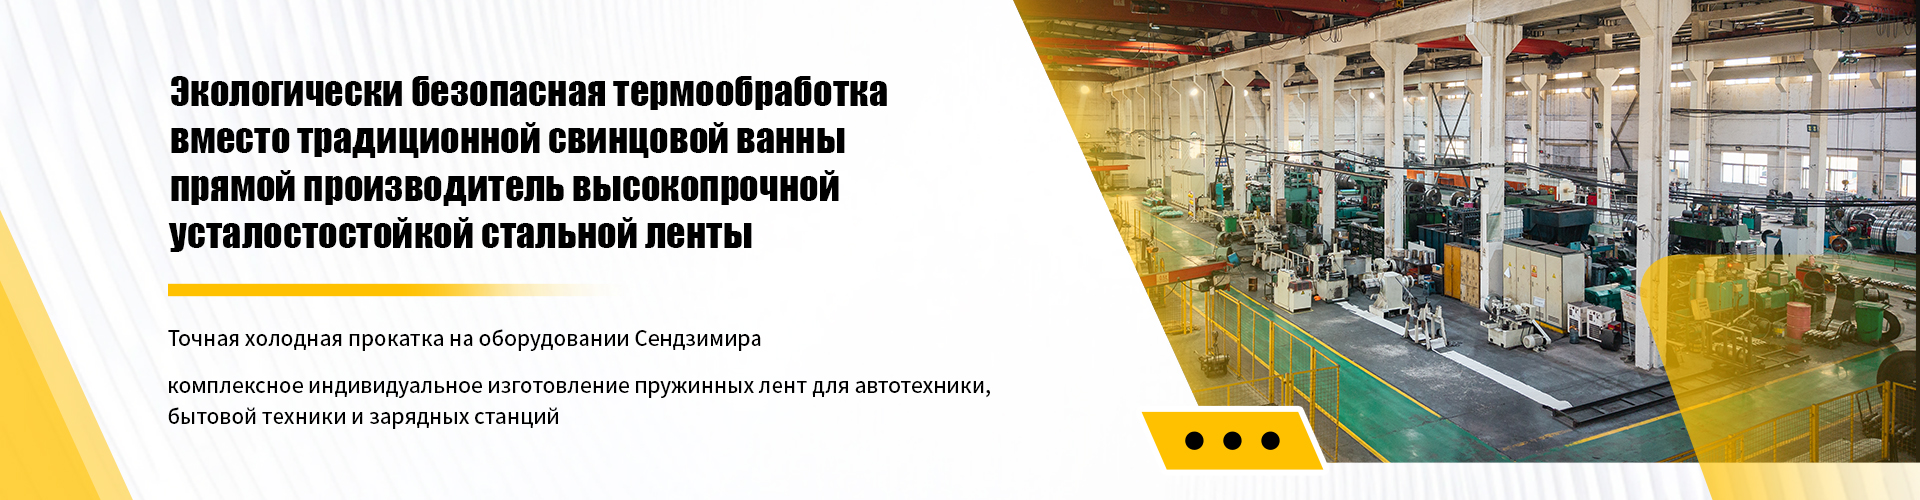
Известный завод по производству бейнитной пружинной стальной ленты
2026-09-18
- Критерии выбора поставщика бейнитной и сорбитной ленты: технический аудит
- Технологические вызовы производства высокоточной ленты
- Спектр применяемых сталей и их специфика
- Кейс из практики: предотвращение усталостного разрушения
- Логистика, сертификация и работа с российским рынком
- Чек-лист для закупщика: как проверить поставщика
- Заключение: инвестиция в надежность вашего продукта
Критерии выбора поставщика бейнитной и сорбитной ленты: технический аудит
Главное за 30 секунд:
- Структура решает всё: Для критических узлов (автомобилестроение, точная механика) классическая закалка уступает место изотермической обработке на сорбит или бейнит. Это обеспечивает ресурс свыше 100 000 циклов без хрупкого разрушения.
- Точность геометрии: Использование 20-валковых станов Сендзимира позволяет достигать допусков по толщине в пределах ±0,005 мм, что критично для автоматических линий сборки пружин.
- Экология как гарантия стабильности: Отказ от свинцовых ванн в пользу патентованных технологий изотермического охлаждения не только соответствует нормам ТР ТС, но и гарантирует однородность микроструктуры по всей длине рулона.
В современной инженерии термин «пружинная сталь» перестал быть обобщающим понятием. Инженеры-конструкторы и закупщики промышленных предприятий сталкиваются с жесткой дилеммой: как обеспечить максимальный ресурс упругого элемента при минимизации габаритов и веса устройства? Ответ кроется не просто в марке стали, а в фазовом составе её микроструктуры. Именно здесь на первый план выходит известный завод по производству бейнитной пружинной стальной ленты, способный гарантировать воспроизводимость свойств от партии к партии.
Традиционные методы термообработки, дающие мартенситную структуру, часто требуют последующего отпуска, что может приводить к неравномерности свойств и риску появления отпускной хрупкости. Альтернатива — получение структур бейнита или сорбита непосредственно в процессе контролируемого охлаждения. Этот процесс требует сложнейшего температурного контроля и специализированного оборудования, доступного далеко не каждому металлургическому комбинату.
Наш опыт работы с производителями измерительного инструмента и автомобильных компонентов показывает: экономия на качестве исходной ленты приводит к росту брака на этапе навивки пружин до 12-15%. Поэтому выбор партнера должен базироваться на аудите его технологических возможностей, а не только на цене за килограмм металла.
Почему микроструктура важнее марки стали?
Многие закупщики ориентируются исключительно на химический состав (например, SK5 или 65G). Однако две ленты из одной и той же плавки, но обработанные по разным режимам, будут вести себя кардинально иначе под нагрузкой.
Бейнитная и сорбитная структуры характеризуются дисперсным распределением карбидов в ферритной матрице. В отличие от крупнопластинчатого перлита или грубого мартенсита, такая структура обеспечивает уникальный баланс прочности и вязкости. Лента не ломается при резких ударах, но сохраняет высокую упругость.
Например, при производстве ленточных пружин для рулеток или кабельных барабанов ключевым параметром является предел выносливости. Стандартная холоднокатаная лента может выдержать 5-10 тысяч циклов сжатия-разжатия прежде чем возникнет усталостная трещина. Специализированная сорбитная лента, произведенная по технологии изотермического превращения, увеличивает этот ресурс до 30 000 – 100 000 циклов. Это прямо влияет на гарантийные обязательства конечного продукта.
Инженерный совет: При запросе коммерческого предложения всегда требуйте диаграммы микроструктуры (фотографии шлифа) и результаты испытаний на усталость для конкретной толщины ленты, которую вы планируете закупать.
Технологические вызовы производства высокоточной ленты
Производство пружинной ленты толщиной от 0,05 мм до 2,0 мм — это процесс, где физика материалов встречается с прецизионной механикой. Основная проблема, с которой сталкиваются производители, — это коробление (волнистость) ленты после термообработки и нестабильность механических свойств по длине рулона.
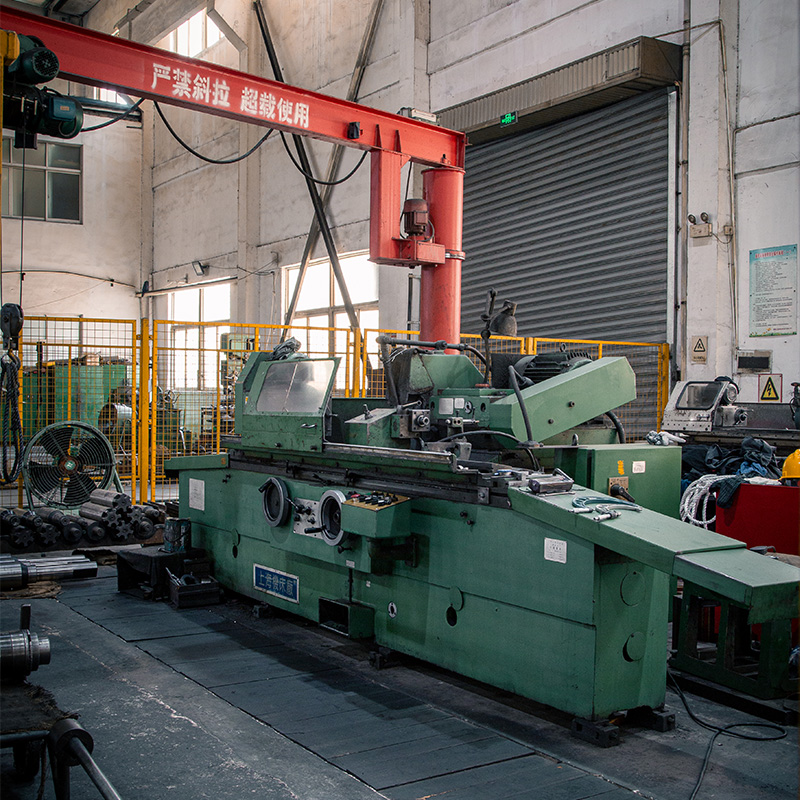
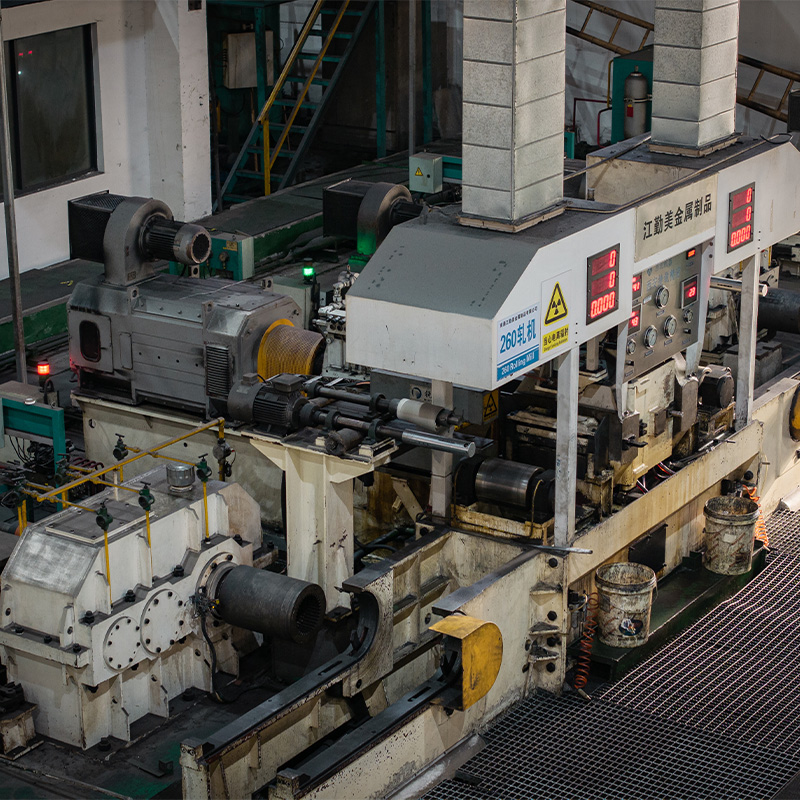
Для решения этих задач передовые предприятия, такие как ООО «Наньтун Цзянциньмэй Металлоизделия», интегрируют процессы холодной прокатки и термической обработки в единый технологический цикл. Ключевым элементом здесь является использование 20-валковых станов Сендзимира. Внедрение такого оборудования в 2019 году позволило достичь геометрической точности, недоступной для стандартных 4- или 6-валковых станов.
Роль стана Сендзимира в обеспечении плоскостности
Стан Сендзимира позволяет осуществлять сильное натяжение полосы в процессе прокатки, что критически важно для устранения внутренних напряжений. Результат — лента с идеальной плоскостностью и строго выдержанными допусками по толщине. Для автоматизированных линий сборки, где лента подается со скоростью несколько метров в секунду, любое отклонение от плоскостности ведет к заклиниванию механизма или браку навивки.
Сравнительные характеристики точности прокатки:
| Параметр | Стандартный стан (4-валковый) | Стан Сендзимира (20-валковый) |
|---|---|---|
| Допуск по толщине | ±0,02 – 0,03 мм | ±0,005 – 0,01 мм |
| Плоскостность (I-unit) | До 20-30 I-units | < 5 I-units |
| Шероховатость поверхности | Ra 0,4 – 0,8 мкм | Ra 0,2 – 0,4 мкм |
| Стабильность механических свойств | Средняя (зависит от натяжения) | Высокая (контролируемое деформирование) |
Такая точность особенно востребована при производстве спиральных пружин для текстильного оборудования и балансиров, где дисбаланс массы или геометрии приводит к вибрациям и быстрому износу всего узла.
Экологичность как индикатор технологического совершенства
Исторически получение высокопрочной сорбитной структуры осуществлялось в свинцовых ваннах. Этот метод, хотя и эффективен, несет серьезные экологические риски и проблемы с безопасностью персонала. Современные стандарты, включая европейские директивы и российские нормы ТР ТС, ужесточают требования к содержанию тяжелых металлов в производственных процессах.
ООО «Наньтун Цзянциньмэй Металлоизделия» применяет запатентованную технологию получения сорбитной ленты, полностью исключающую использование свинца. Процесс основан на оптимизированном изотермическом охлаждении в контролируемой газовой среде. Это не просто «зеленый» маркетинг — отсутствие оксидов свинца на поверхности металла улучшает адгезию защитных покрытий и смазок, а также повышает чистоту поверхности, что критично для микроэлектроники и медицинских приборов.
Важно: При выборе поставщика уточняйте тип печи и среду охлаждения. Наличие сертификатов экологической безопасности косвенно подтверждает высокий уровень контроля технологических параметров, так как «грязные» процессы обычно менее стабильны.
Спектр применяемых сталей и их специфика
Выбор материала диктуется условиями эксплуатации будущего изделия. Универсальной стали не существует, поэтому ведущий известный завод по производству бейнитной пружинной стальной ленты должен предлагать портфель решений под различные задачи.
SAE1078 и SK5: эталон усталостной прочности
Сталь SAE1078 (аналог 75C в некоторых классификациях) и японская марка SK5 являются основой для производства наиболее ответственных пружин. Благодаря высокому содержанию углерода и легирующих элементов, после специальной термообработки они демонстрируют выдающиеся результаты:
- SAE1078: Выдерживает более 100 000 циклов усталостных испытаний. Идеальна для пружин ремней безопасности, где надежность напрямую связана с жизнью человека, а также для мощных возвратных механизмов в промышленном оборудовании.
- SK5: Ресурс свыше 30 000 циклов при высокой твердости. Широко применяется в автомобилестроении, производстве компрессоров и бытовой техники.
Эти материалы сочетают в себе высокую прочность на разрыв и достаточную вязкость, чтобы противостоять динамическим ударным нагрузкам. В практике нашей компании были случаи, когда замена обычной углеродистой стали на SAE1078 позволяла уменьшить толщину пружины на 15%, сохранив при этом её силовые характеристики. Это дает конструкторам возможность миниатюризировать устройства.
Super6 (62Si2MnA) и C75S: специальные решения
Для условий, где требуется повышенная жаропрочность или сопротивление релаксации напряжений, используется трооститная отпущенная лента Super6 (марка 62Si2MnA). Кремний и марганец в составе обеспечивают дополнительную упругость и стойкость к потере формы при длительных статических нагрузках.
Материал C75S и сверхтонкая мартенситная лента SK4 находят применение в прецизионной механике, например, в автоматических рулетках и измерительных головках. Здесь важна не только прочность, но и способность материала сохранять геометрическую форму после многократных деформаций изгиба.
Ассортимент ООО «Наньтун Цзянциньмэй Металлоизделия» охватывает все эти направления, включая производство композитных шестерен для текстильного оборудования и лент для сматывания кабеля зарядных станций. Такой широкий профиль говорит о глубокой экспертизе компании в области обработки различных классов пружинных сталей.
Кейс из практики: предотвращение усталостного разрушения
Чтобы проиллюстрировать важность правильного выбора поставщика и материала, рассмотрим реальный инженерный кейс. Один из производителей промышленных шланговых барабанов столкнулся с проблемой: пружины возврата ломались через 3-4 месяца активной эксплуатации, хотя расчетный ресурс составлял 2 года.
Анализ показал, что предыдущий поставщик использовал дешевую холоднокатаную ленту с нестабильной микроструктурой (смесь перлита и феррита с крупными зернами). При циклических нагрузках в местах перегиба возникали микротрещины, которые быстро развивались.
Решением стала замена материала на сорбитную ленту SAE1078, произведенную на оборудовании с контролем изотермического охлаждения. Переход на продукцию, обеспечивающую однородную дисперсную структуру, позволил увеличить ресурс изделия до 100 000+ циклов. Кроме того, высокая плоскостность ленты, обеспеченная станом Сендзимира, устранила перекосы при намотке, которые ранее создавали дополнительные точки напряжения.
Этот пример демонстрирует, что стоимость владения (TCO) включает не только цену металла, но и затраты на сервис, замену и простой оборудования. Использование качественной ленты от проверенного производителя окупается за счет снижения рекламаций.
Логистика, сертификация и работа с российским рынком
Для российских B2B-закупщиков критически важны вопросы таможенного оформления и соответствия продукции местным стандартам. Поставки высокотехнологичных металлоизделий из Китая требуют четкого понимания процедур сертификации.
Соответствие стандартам ГОСТ и ТР ТС
Продукция должна сопровождаться полным пакетом документов. Для пружинных лент ключевыми являются сертификаты соответствия ТР ТС 010/2011 «О безопасности машин и оборудования» и ТР ТС 032/2013 «О безопасности оборудования, работающего под избыточным давлением» (если применимо).
ООО «Наньтун Цзянциньмэй Металлоизделия» имеет опыт поставок на рынок РФ и СНГ. Компания предоставляет технические паспорта на каждую партию, где указаны фактические значения предела прочности, твердости и результатов усталостных испытаний. Это позволяет инженерам на месте быстро проводить входной контроль и интегрировать материал в производственный процесс без длительных согласований.
Упаковка и сохранность качества при транспортировке
Высокоточная стальная лента чувствительна к влаге и механическим повреждениям. Нарушение упаковки может привести к появлению коррозии («пятнистости»), которая станет очагом усталостного разрушения. Производитель использует многослойную антикоррозийную упаковку с использованием VCI-ингибиторов (летучие ингибиторы коррозии), что гарантирует сохранность металла даже при длительных морских перевозках и складском хранении в условиях повышенной влажности.
Сроки поставки обычно составляют 3-5 недель с момента подтверждения заказа, включая время на производство и логистику. Для постоянных клиентов предусмотрена система складского резервирования популярных марок (SK5, SAE1078) в стандартных толщинах, что позволяет сокращать срок отгрузки до 7-10 дней.
Чек-лист для закупщика: как проверить поставщика
Прежде чем подписать контракт на поставку пружинной ленты, рекомендуем пройти по следующему чек-листу. Эти вопросы помогут отсеять посредников и выявить реального производителя с высокой экспертизой.
- Запросите протоколы испытаний на усталость. Не просто сертификат качества, а конкретные графики зависимости напряжения от числа циклов для интересующей вас толщины. Если поставщик не может предоставить эти данные, он, скорее всего, не контролирует этот параметр.
- Уточните метод термообработки. Спросите прямо: используется ли свинцовая ванна или безсвинцовая изотермическая технология? Второй вариант предпочтительнее для современных производств и указывает на более высокий технологический уровень завода.
- Проверьте наличие стана Сендзимира или его аналога. Для толщин менее 0,5 мм это обязательное условие обеспечения плоскостности. Отсутствие такого оборудования означает, что лента будет иметь волнистость, complicating автоматическую навивку.
- Оцените техническую поддержку. Готов ли поставщик адаптировать химический состав или режим обработки под вашу специфику? Компании уровня ООО «Наньтун Цзянциньмэй Металлоизделия» предлагают персонализированное техническое сопровождение, помогая оптимизировать параметры пружины еще на стадии проектирования.
- Проверьте референс-лист. Наличие среди клиентов производителей автомобильных компонентов, медицинского оборудования или профессионального инструмента является лучшим знаком качества.
Заключение: инвестиция в надежность вашего продукта
Выбор поставщика пружинной стали — это стратегическое решение, влияющее на конкурентоспособность вашего конечного продукта. В условиях, когда рынок требует повышения надежности и долговечности изделий, использование обычных материалов становится неприемлемым риском.
Сотрудничество с таким предприятием, как ООО «Наньтун Цзянциньмэй Металлоизделия», дает вам доступ к технологиям мирового уровня: от безсвинцовой термообработки до прецизионной прокатки на станах Сендзимира. Это не просто покупка металла, это получение инженерного решения, которое снижает ваши риски брака, расширяет ресурс изделий и укрепляет репутацию вашего бренда.
Мы готовы предоставить образцы для тестирования, технические консультации по выбору марки стали и расчет стоимости партии под ваши спецификации. Не позволяйте качеству сырья стать слабым звеном в вашей цепи создания стоимости.
Готовы повысить надежность вашей продукции?
Запросите коммерческое предложение и технический паспорт на ленту SAE1078/SK5 уже сегодня. Наши инженеры свяжутся с вами в течение 24 часов для обсуждения деталей вашего проекта.